
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-05 Herkunft:Powered


Die Verpackungsindustrie erlebt einen massiven Strukturwandel. Starre Plastikflaschen weichen zunehmend flexiblen Beuteln. Verbraucher verlangen leichte, nachhaltige Alternativen. Diese Entwicklung wirkt sich direkt auf die nachgelagerten Fertigungswerkzeuge aus. Die Umstellung Ihrer Produktlinien erfordert erhebliche Investitionen in den Spritzguss.
Werksleiter stehen vor einem kritischen Scheideweg. Die Wahl zwischen Standardformen für Flaschenverschlüsse und speziellen Formen für Ausgießerverschlüsse bestimmt alles. Es steuert Ihre Zykluszeiten. Es bestimmt Ihre Teilequalität. Es bestimmt letztendlich Ihren laufenden Wartungsaufwand. Die falsche Wahl der Werkzeuge führt zu schwerwiegenden Produktionsengpässen.
Dieser Artikel bietet eine transparente, technikorientierte Aufschlüsselung dieser beiden Systeme. Wir werden ihre strukturellen Unterschiede und primären Kostenauswirkungen untersuchen. Sie lernen die strengen Auswahlkriterien kennen, die für den Abschluss Ihrer Werkzeuginvestitionen erforderlich sind. Unser Ziel ist es, Ihren Beschaffungs- und Produktionsteams dabei zu helfen, diesen komplexen Übergang souverän zu meistern.
Strukturelle Komplexität: Ausgusskappen erfordern spezielle Geometrien (z. B. schweißfertige Böden), die im Vergleich zu Standard-Flaschenverschlüssen fortschrittliche Abschraubmechanismen und komplexe Schieberkonstruktionen erfordern.
Produktionsgeschwindigkeiten: Standardformen für Flaschenverschlüsse nutzen häufig Formpressen oder stark vereinfachte Einspritzsysteme für maximale Geschwindigkeit, wohingegen Ausgießerverschlüsse hochoptimierte Kühlkanäle erfordern, um Verformungen zu verhindern.
Kapitalinvestition: Der spezielle Charakter einer Ausgusskappenform für Ausgussbeutel führt in der Regel zu höheren Werkzeugkosten im Vorfeld, eröffnet aber den Zugang zum margenstarken Markt für flexible Verpackungen.
Wartungsrealitäten: Ausgusskappenformen verfügen über komplizierte bewegliche Teile, die strengere vorbeugende Wartungspläne erfordern, um Grate zu vermeiden und perfekte Dichtungsfähigkeiten sicherzustellen.
Das grundlegende Design einer Form bestimmt ihr Betriebsverhalten. Standard-Flaschenverschlüsse legen Wert auf reines Volumen und Einfachheit. Sie verfügen über ein gleichmäßiges Gewinde. Zu ihren Designs gehören in der Regel einfache Originalitätsringe. Die Geometrie ermöglicht eine schnelle Abkühlung und einen einfachen Auswurf. Ingenieure entwerfen diese Formen für eine ununterbrochene, schnelle Wiederholung.
Ausgusskappen stellen eine ganz andere geometrische Herausforderung dar. Sie verfügen über ein Innengewinde. Sie besitzen auch sekundäre Grundbestandteile. Diese Untergründe sind speziell für die direkte Heißversiegelung auf flexiblen Folien konzipiert. Die Außenseite weist häufig Schutzrippen auf. Diese Rippen verhindern Schäden beim Befüllen des Beutels. Diese komplexe Geometrie erfordert spezielle Formmerkmale.
Auswurf- und Entformungsmechanismen verdeutlichen die größte technische Kluft. Starre Formen für Flaschenverschlüsse sind stark auf Standard-Abstreifplatten angewiesen. Die Maschine öffnet sich und die Platte drückt einfach den Kunststoff vom Kern. Es handelt sich um eine heftige, hocheffiziente mechanische Aktion. Es sind nur minimale bewegliche Teile innerhalb der Form selbst erforderlich.
Ausgusskappen überstehen ein gewaltsames Abziehen nicht. Die Innengewinde und Dichtflansche würden reißen. Daher erfordern Ausgussformen komplexe Abschraubmechanismen. Werkzeugingenieure integrieren hydraulische Zahnstangen oder Servomotorsysteme. Diese Mechanismen drehen die Kerne präzise, bevor sie ausgeworfen werden. Dadurch bleibt die Thread-Integrität vollständig erhalten. Es stellt sicher, dass die Dichtflächen unberührt und makellos bleiben.
Auch die Anordnung der Kavitäten sieht sehr unterschiedlich aus. Die Kavitationsdichte bestimmt Ihren Gesamtertrag pro Zyklus. Standard-Flaschenverschlüsse haben eine sehr geringe Stellfläche. Werkzeugbauer können 96 oder sogar 128 Kavitäten in eine einzige Formbasis packen. Ausgusskappen verfügen über breite, schweißfertige Böden. Dieser breitere Flansch nimmt mehr Platz auf der Formplatte ein. Folglich begrenzt die Grundfläche einer Ausgussform die Gesamtzahl der Hohlräume. Möglicherweise passen nur 48 oder 64 Kavitäten in den gleichen Maschinenraum.
Vergleich der Werkzeugarchitektur
Besonderheit | Standardform für Flaschenverschlüsse | Ausgusskappenform |
|---|---|---|
Kerngeometrie | Gleichmäßiges Gewindeschneiden, einfaches Profil | Innengewinde, breite Heißsiegelbasis |
Entformungsmechanismus | Kraftvolle Abstreifplatte | Hydraulisches oder servogesteuertes Abschrauben |
Kavitationsdichte | Extrem hoch (bis zu 128 Kavitäten) | Mäßig (oft durch die Flanschbreite begrenzt) |
Manipulationssicheres Design | Einfacher Abreißring | Aufwändige integrierte Schieber erforderlich |
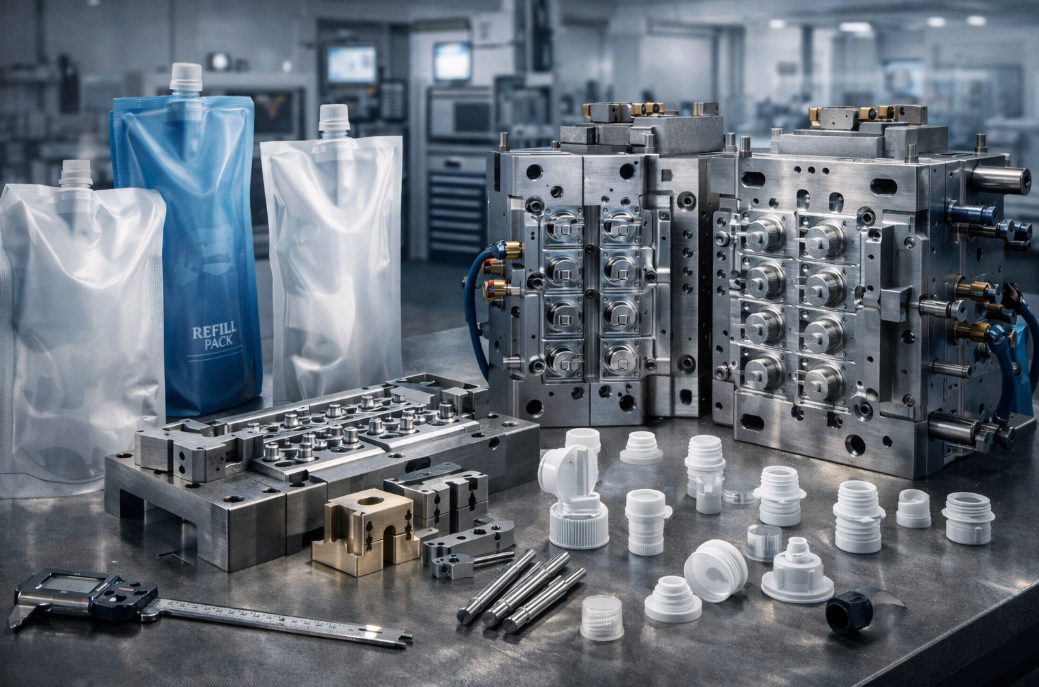
Die Entwicklung einer Hochleistungs- Spout-Cap-Form für Spout-Beutel erfordert außergewöhnliche Präzision. Sie können es nicht wie einen Standardverschluss behandeln. Die Integration mit flexiblen Verpackungen führt zu starken Toleranzen. Jede Funktion muss die abschließenden Beutelfüll- und Versiegelungsvorgänge unterstützen.
Die Schweißbasis stellt die ultimative technische Herausforderung dar. Der Boden des Ausgießers verschmilzt direkt mit der Beutelfolie. Dieser Bereich muss gratfrei geformt werden. Es erfordert eine perfekte Konzentrizität. Jeder mikroskopische Defekt führt hier zu einer fehlgeschlagenen Heißsiegelung. Eine fehlerhafte Dichtung führt zu einem anschließenden Produktaustritt. Diese Leckage zerstört den Ruf der Marke und führt zu massiven Produktrückrufen.
Die manipulationssichere Integration verkompliziert das Formdesign zusätzlich. Verbraucher müssen beim ersten Gebrauch einen sauberen Bruch sehen. Das Formen dieser integrierten Bänder erfordert eine präzise Ausrichtung der Schieber. Die Formkerne müssen einwandfrei einfahren. Wenn die Schieber zögern, dehnen sich die Originalitätsbrücken. Überdehnte Brücken ruinieren das Verbrauchererlebnis. Werkzeugbauer müssen diese Schiebertaschen mit genauen Mikrometertoleranzen bearbeiten.
Harzfluss und Angussplatzierung erfordern eine erweiterte Simulation. Ausgusskappen zeichnen sich durch variable Wandstärken aus. Die Gewindeabschnitte sind relativ dünn. Die Dichtungsbasen sind viel dicker. Diese Diskrepanz führt zu einer ungleichmäßigen Materialverteilung. Präzise Heißkanalsysteme werden zur absoluten Notwendigkeit. Nadelverschlüsse steuern die Kunststoffeinspritzung präzise.
Die richtige Platzierung des Tors verhindert strukturelle Verformungen. Wenn Sie das Tor falsch platzieren, verzieht sich die Basis. Ein verzogener Boden kann nicht mit einem flachen Beutel verschweißt werden. Ingenieure verlassen sich hier stark auf die Mold-Flow-Analyse. Sie simulieren die Harzfüllung, um den Hohlraumdruck auszugleichen. Dadurch wird sichergestellt, dass die dünnen Wände perfekt zusammengepackt werden, bevor die dicken Abschnitte gefrieren.
Die Kühlung bestimmt Ihre ultimative Produktionseffizienz. Es ist immer der größte Engpass beim Spritzgießen. Kunststoff speichert die Wärme hartnäckig. Sie müssen diese Wärme abführen, bevor das Teil sicher ausgeworfen werden kann. Standardkappen nutzen unkomplizierte, geradlinige Kühlkanäle. Sie erreichen problemlos eine schnelle Wärmeübertragung.
Ausgusskappen erfordern hochentwickelte Kühlsysteme. Die komplexen Kerne speichern die Wärme tief im Inneren der Form. Standardgebohrte Kanäle können diese Hotspots nicht erreichen. Daher setzen Ingenieure auf konforme Kühlung. Konforme Kühlkanäle passen sich den exakten Konturen der Kernstifte an. Sie schlängeln sich um die Innengewinde. Diese spezielle Kühlung verhindert das Schrumpfen der Teile.
Die Zykluszeiterwartungen unterscheiden sich zwischen den beiden Systemen erheblich. Sie müssen realistische, evidenzbasierte Annahmen treffen. Einfache Flaschenverschlüsse erreichen unglaublich hohe Geschwindigkeiten. Beim herkömmlichen Spritz- oder Formpressen können Zyklen von weniger als 5 Sekunden erreicht werden. Die vereinfachte Geometrie ermöglicht eine aggressive Kühlung und einen heftigen Auswurf.
Auslaufkappen mit mehreren Funktionen erfordern etwas längere Zyklen. Ein typischer Zyklus kann zwischen 8 und 12 Sekunden liegen. Der Kunststoff muss rund um die Ausdrehkerne vollständig aushärten. Wenn Sie zu früh auswerfen, lösen sich die Fäden. Die Schweißbasis wird sich verziehen. Sie müssen der strukturellen Stabilität Vorrang vor der reinen Geschwindigkeit geben.
Zur Risikominderung sind proaktive technische Entscheidungen erforderlich. Hochgeschwindigkeits-Abschraubmechanismen führen zu starker Reibung. Diese Reibung verursacht häufige Produktionsrisiken. Sie müssen diese Bedrohungen aktiv bewältigen, um die Effizienz aufrechtzuerhalten.
Gewindefressen: Die Reibung zwischen dem rotierenden Kern und dem Kunststoff führt zu Oberflächenrissen. Hochwertige Schmierung und polierte Kerne verhindern dies.
Ungleichmäßige Kühlung: Heiße Stellen führen zu einer Verformung des Basisflansches. Konforme Kühlleitungen beseitigen diese thermischen Inkonsistenzen.
Thermische Ermüdung: Millionen von Heiz- und Kühlzyklen reißen billigen Stahl. Durch die Verwendung von hochwertigem Formstahl wird dieses Risiko vollständig gemindert.
Die Wahl des richtigen Formenstahls ist nicht verhandelbar. Werkzeugbauer müssen hochwertige Legierungen wie S136 oder H13 verwenden. Diese gehärteten Stähle widerstehen thermischer Ermüdung. Sie behalten ihre Formstabilität über Millionen von Zyklen. Weicher Stahl verzieht sich zwangsläufig. Verzogener Stahl erzeugt Grate, die Ihren Produktionslauf ruinieren.
Die Beschaffung fortschrittlicher Verpackungswerkzeuge erfordert einen strategischen Finanzansatz. Beim Vergleich dieser beiden Formtypen fallen sofort Abweichungen bei den Vorlaufkosten auf. Standardformen für Flaschenverschlüsse profitieren von einer vereinfachten Konstruktion. Sie erfordern Standard-Abstreifplatten und einfache Heißkanäle. Dadurch bleibt der anfängliche Kaufpreis relativ niedrig.
Formen für Ausgusskappen sind von Natur aus mit einem erheblichen Aufpreis verbunden. Die Vorabkosten spiegeln die erforderliche fortschrittliche Technik wider. Sie zahlen für integrierte Servo-Ausschraubmotoren. Sie investieren in hochkomplexe Heißkanal-Nadelverschlüsse. Die Bearbeitungstoleranzen sind deutlich enger. Werkzeugmacher verbringen Hunderte von zusätzlichen Stunden damit, die Dichtungsflansche zu polieren.
Die Wartungsrealität bestimmt direkt die Lebensdauer Ihrer Investition. Standardkappenformen sind robust. Sie überstehen aggressives Laufen mit einfachen Wischvorgängen. Schimmel am Ausgießer erfordert eine sorgfältige, planmäßige Pflege. Sie verfügen über komplizierte bewegliche Teile. Schieber, Zahnstangen und Abschraubvorrichtungen stehen unter enormem Druck.
Techniker müssen strenge vorbeugende Wartungsroutinen durchführen. Sie müssen die beweglichen Kernkomponenten häufig reinigen und schmieren. Eine unzureichende Schmierung führt zu sofortigem Abrieb. Die Zahnräder werden blockieren. Die Produktion wird eingestellt. Sie müssen diese Wartungsausfallzeit in Ihren Produktionsplan einkalkulieren.
Billigere Werkzeuge führen immer zu einem vorzeitigen Ausfall. Einige Käufer versuchen, durch weichere Stahlsorten Geld zu sparen. Das ist ein kritischer Fehler. Weicher Stahl nutzt sich an den Trennfugen schnell ab. Durch diesen Verschleiß entstehen Kunststoffgrate. Grate an einer Ausgießerkappe zerstören die Versiegelung zwischen Ausgießer und Beutel. Sobald eine Gussform zu graten beginnt, sind kostspielige Schweiß- und Nachbearbeitungsarbeiten erforderlich. Eine Vorabinvestition in gehärteten Edelstahl garantiert langfristige Zuverlässigkeit.
Die Auswahl der richtigen Werkzeuge erfordert eine ganzheitliche Bewertung Ihrer Anlage. Sie können diese Entscheidung nicht allein auf der Grundlage des Formenpreises treffen. Sie müssen Ihre spezifische Produktionsumgebung analysieren. Funktionsübergreifende Teams müssen mehrere strenge Kriterien bewerten.
Volumen- und Größenanforderungen: Analysieren Sie Ihren Zielmarkt. Produzieren Sie Milliarden von Standard-Wasserflaschen für den Massenmarkt? Standard-Hochkavitationsformen passen hier perfekt. Steigen Sie in den Markt für flexible Premium-Beutel ein? Um mithalten zu können, benötigen Sie die spezielle Architektur einer Ausgussform.
Maschinenkompatibilität: Überprüfen Sie Ihre aktuellen Spritzgussmaschinen. Komplexe Ausgussformen erfordern einen bestimmten Holmabstand. Sie erfordern integrierte Servosteuerungen oder hydraulische Kernzugschnittstellen. Ihre älteren Maschinen unterstützen diese fortschrittlichen Abschraubmechanismen möglicherweise nicht. Durch die Aufrüstung Ihrer Maschinen erweitern Sie den Projektumfang.
Compliance und Qualitätskontrolle: Bewerten Sie Ihre Branchenvorschriften. Lebensmittel-, Getränke- und Kosmetikanwendungen erfordern strenge Anforderungen an die Dichtheitsprüfung. Ausgespritzte Beutel werden aggressiven Quetschtests unterzogen. Um diese Konformitätsprüfungen zu bestehen, muss Ihre Form perfekte, wiederholbare Dichtungsflansche produzieren.
Die Auswahl von Anbietern erfordert eine strenge Überprüfung. Sie müssen Formenbauern spezifische, anspruchsvolle Fragen stellen. Akzeptieren Sie keine allgemeinen Versprechungen. Fordern Sie aktuelle Fallstudien zu ihrer konformen Kühlleistung an. Verlangen Sie, ihre Formflussanalysedaten für ähnliche Geometrien einzusehen. Überprüfen Sie ihre Stahlbeschaffungszertifikate. Stellen Sie sicher, dass sie über umfassende Erfahrung insbesondere mit der Integration flexibler Verpackungen verfügen.
Der Wandel in der Verpackungsindustrie erfordert strategische Werkzeuginvestitionen. Standardformen für Flaschenverschlüsse tendieren eindeutig zur Einfachheit bei hoher Geschwindigkeit und hohem Volumen. Sie sind robust und hocheffizient. Umgekehrt sind Ausgusskappenformen hochkomplexe, präzisionsgefertigte Anlagen. Sie sind speziell für die hohen Anforderungen der flexiblen Verpackungsintegration konzipiert. Sie erfordern eine sorgfältige Wartung und hochwertige Materialien.
Ihre nächsten Schritte sollten sich auf die technische Validierung konzentrieren. Ermutigen Sie Ihr Engineering-Team, ein umfassendes Werkzeugaudit anzufordern. Beauftragen Sie eine professionelle Formflussanalyse für Ihr spezifisches Teiledesign. Überprüfen Sie die Kühldynamik und die Abschraubmechanismen, bevor Sie sich an einen Formenbauer wenden. Mit diesen kalkulierten Schritten stellen Sie sicher, dass Ihre Produktionslinie profitabel, effizient und leckagefrei bleibt.
A: Das hängt stark von den Spezifikationen der Maschine ab. Formen für Ausgusskappen erfordern einen bestimmten Abstand der Verbindungsstangen, um breitere Formbasen aufzunehmen. Noch wichtiger ist, dass Ihre Maschine integrierte Servo- oder hydraulische Kernzugsteuerungen benötigt. Diese Schnittstellen treiben die komplexen Abschraubmechanismen an. Ohne sie können Sie die Gewindekappen nicht sicher entformen.
A: Der Industriestandard liegt zwischen 3 und 5 Millionen Zyklen und oft auch darüber. Diese Lebensdauer hängt jedoch vollständig von zwei Faktoren ab. Erstens muss die Form aus gehärtetem Premiumstahl wie Stavax oder S136 bestehen. Zweitens muss Ihre Einrichtung strenge, geplante vorbeugende Wartungs- und Schmierroutinen einhalten.
A: Kleinere Grate auf einem starren Flaschenverschluss sind normalerweise nur ein kosmetischer Defekt. Der Flaschenverschluss wird selten beeinträchtigt. Grate an der Schweißnahtbasis eines Ausgusses verhindern jedoch eine hermetische Versiegelung mit der Beutelfolie. Dieser Mangel führt zum sofortigen Produktverderb und zum Auslaufen während des Transports.


