
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-05 Herkunft:Powered


Die Produktion von PET-Flaschen in großen Mengen erfordert aggressive Zykluszeiten. Es erfordert eine perfekte Konzentrizität und ein strenges Wärmemanagement. Hersteller stehen unter enormem Druck. Sie müssen schnell einwandfreie Verpackungen produzieren. Monolithische Formkonstruktionen reichen hier nicht aus. Sie sind für moderne PET-Verpackungen finanziell und operativ unrentabel. Massive Blöcke können einem konzentrierten Verschleiß nicht standhalten. Sie sind auch nicht in der Lage, eine lokale Kühlung effizient bereitzustellen. Der modulare Formenbau löst diesen betrieblichen Engpass. Durch die Verwendung spezieller Einsätze wird der Verschleiß kontrolliert und die Wärmekontrolle verbessert. Es ist der Industriestandard für die Austauschbarkeit von Teilen. Ingenieure verlassen sich stark auf diese Modularität. In diesem Artikel werden kritische Herstellungsmethoden bewertet. Für diese Werkzeugkomponenten legen wir die notwendigen Toleranzen fest. Die richtige Beschaffung von CNC-Drehformeinsätzen für PET-Flaschensysteme bestimmt den Produktionserfolg. Wir untersuchen wesentliche Kompromisse und häufige technische Risiken. Außerdem erfahren Sie, wie Sie Lieferanten gründlich validieren. Mit diesen Schritten können Sie bessere und schnellere Formen bauen.
Strategische Modularität: Formeinsätze isolieren stark beanspruchte Bereiche (Halsringe, Basis-Push-Ups), um Werkzeugwechselkosten und Ausfallzeiten zu reduzieren.
Präzisionsvorteil: CNC-Drehen ist aufgrund der hervorragenden Konzentrizität und Oberflächengüte die optimale Herstellungsmethode für zylindrische PET-Formteile.
Material-Kompromisse: Das Gleichgewicht zwischen Zykluszeitverkürzung (Wärmeleitfähigkeit) und Einsatzlebensdauer (Härte/Verschleißfestigkeit) bestimmt die Materialauswahl.
Lieferantenvalidierung: Um Werkzeugpartner in die engere Wahl zu ziehen, müssen deren Mehrachsen-Drehfähigkeiten, die Genauigkeit der KMG-Prüfung und die Erfahrung mit proprietären Gewindestandards überprüft werden.
Spritzgussformen sind im Minutentakt starken mechanischen Belastungen ausgesetzt. Bestimmte Zonen verschlechtern sich viel schneller als andere. Sie müssen diese Abschnitte isolieren, um die primäre Formbasis zu schützen. Halsringe unterliegen beim Entformen einer ständigen Reibung. Sie bilden hochkomplexe Gewindegeometrien. Kernstifte formen das Innenprofil des Vorformlings. Sie bewältigen bei jedem Schuss einen enormen Einspritzdruck. Bodenkavitäten formen die dicksten Kunststoffbereiche. Modulare Einsätze schützen das Hauptwerkzeug. Sie können einen abgenutzten Halsring schnell ersetzen. Sie müssen nicht die gesamte Form entsorgen. Dieser gezielte Ansatz spart erhebliches Kapital. Es sorgt dafür, dass die Produktionslinien das ganze Jahr über reibungslos laufen.
Die Kühlung bestimmt den gesamten Spritzgießzyklus. PET-Harz erfordert schnelle Temperaturabfälle, um klar zu bleiben. Langsames Abkühlen führt zu unerwünschter Kristallisation. Trübe oder spröde Flaschen entstehen durch eine schlechte Temperaturkontrolle. Modulare Einsätze ermöglichen die präzise Platzierung von Kühlkanälen. Sie können den Wasserfluss genau dorthin richten, wo er am meisten benötigt wird. Komplexe Geometrien fangen oft Wärme im Inneren des Kerns ein. Einsätze helfen dabei, diese Wärme schnell abzuleiten. Durch die lokale Steuerung der Temperaturen können Hersteller die Zykluszeiten verkürzen. Schnellere Zyklen führen zu einer höheren täglichen Flaschenleistung. Diese Effizienz verändert die Rentabilität der Anlage.
Die Geschäftsanforderungen in der Verpackungsbranche ändern sich schnell. Marken aktualisieren häufig Flaschendesigns oder Verschlusstypen. Die Standardisierung bietet enorme betriebliche Vorteile. Formen, die auf austauschbaren Komponenten basieren, sind äußerst vielseitig. Sie können die Halsoberflächen problemlos austauschen. Sie können von einer Standard-Schieberkappe auf einen Sportverschluss umsteigen. Der Hauptformblock bleibt vollständig erhalten. Hersteller installieren einfach einen neuen Satz Einsätze. Diese Skalierbarkeit reduziert die Vorabinvestitionen erheblich. So können Sie schnell auf Markttrends reagieren. Sie umgehen die langen Vorlaufzeiten für den Bau völlig neuer Formen.
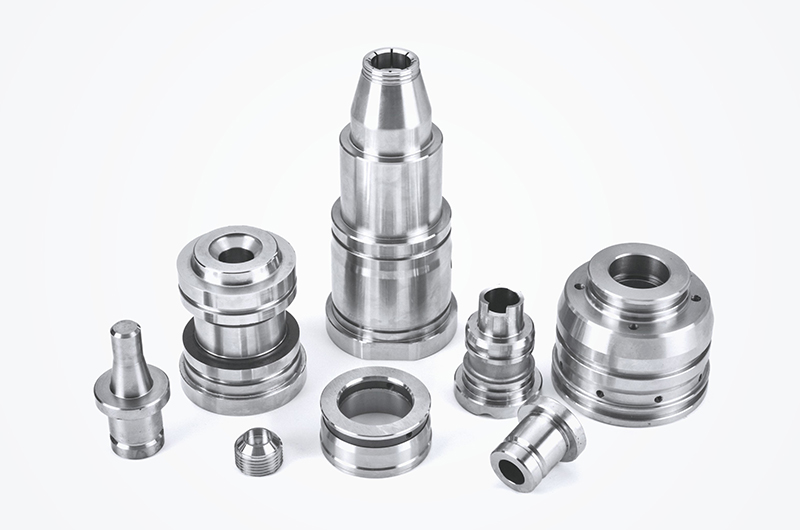
Zylindrische Bauteile dominieren bei PET-Spritzgussformen. Preforms und Flaschenkörper basieren ausschließlich auf radialer Symmetrie. CNC-Drehen eignet sich hervorragend für die Erstellung dieser präzisen Formen. Es dreht das Werkstück gegen ein stationäres Schneidwerkzeug. Mit dieser Methode entstehen mathematisch perfekte Zylinder. Alternativen wie EDM oder 5-Achsen-Fräsen haben gravierende Nachteile. Bei runden Geometrien sind sie langsamer. Beim Fräsen bleiben mikroskopisch kleine Werkzeugspuren auf der Oberfläche zurück. Das Drehen sorgt für ein natürlich hochwertiges Finish. Bei der Beschaffung von CNC-Drehformeinsätzen für PET-Flaschenkomponenten sichern Sie sich die beste verfügbare radiale Präzision.
PET-Vorformlinge erfordern höchste Maßhaltigkeit. Die Wandstärke muss überall vollkommen gleichmäßig sein. Unebene Wände führen später zu Ausfällen beim Blasformen. Flaschen platzen oder verformen sich beim Befüllen. Die technischen Toleranzen müssen äußerst eng sein. Für kritische Abmessungen sollten Sie ±0,005 mm oder besser angeben. Durch die Konzentrizität wird sichergestellt, dass der innere Kern und der äußere Hohlraum perfekt ausgerichtet sind. Selbst geringfügige Abweichungen führen zu Kernverschiebungen. Kernverschiebung ruiniert die Plastikverteilung. Durch Präzisionsdrehen wird dieses Risiko vollständig eliminiert. Es gewährleistet einen symmetrischen Materialfluss beim Einspritzen.
Optische Klarheit zeichnet Premium-PET-Verpackungen aus. Verbraucher erwarten glasähnliche Transparenz in den Regalen der Geschäfte. Die Formoberfläche bestimmt direkt dieses Ergebnis. Durch CNC-Drehen werden hervorragende Bearbeitungsergebnisse erzielt. Niedrigere Ra-Werte weisen auf glattere Metalloberflächen hin. Eine glatte Einlage verhindert das Anhaften von Kunststoff. Es verbessert die Trenneigenschaften beim Teileauswurf. Raue Oberflächen verursachen Schleifspuren. Sie hinterlassen sichtbare Kratzer auf dem Vorformling. Hochwertiges Drehen minimiert den Nachpolierbedarf. Es liefert produktionsreife Bauteile schneller und sauberer.
Präzisionsbearbeitung ist mit einem hohen Vorabpreis verbunden. Budgetbewusste Käufer zögern oft beim ersten Angebot. Sie müssen dies aus einer Return-on-Investment-Perspektive betrachten. Hochpräzises Drehen verlängert die Lebensdauer der Form erheblich. Engere Toleranzen reduzieren den mechanischen Verschleiß zwischen gleitenden Komponenten. Perfekte Passformen verhindern Gratbildung und Materialverschwendung. Die Ausschussraten sinken sofort. Die anfänglichen Bearbeitungskosten werden schnell durch Ertragsverbesserungen ausgeglichen. Hochvolumige Produktionslinien amortisieren diese Investition innerhalb weniger Wochen. Billige Einsätze führen zu häufigen Maschinenstopps. Der Verlust an täglicher Produktivität ist weitaus höher.
Haltbarkeit bestimmt viele technische Entscheidungen bei Kunststoffen. Werkzeugstähle bieten eine enorme physikalische Festigkeit. Güten wie S136, H13 und 420 Edelstahl sind in der Branche Standardmaterialien. Sie widerstehen mechanischer Verformung bei hoher Spannkraft gut. Edelstahlvarianten bieten eine hervorragende Korrosionsbeständigkeit. Durch diese Einsätze fließt ständig Kühlwasser. Rost kann Kanäle verstopfen und die thermische Effizienz beeinträchtigen. Werkzeugstähle lassen sich auch hervorragend für optische Teile polieren. Sie verwenden sie, wenn Langlebigkeit das vorrangige Ziel ist. Sie überstehen zuverlässig Millionen von Zyklen.
Die Wärmeauskopplung ist ein primärer Produktionsengpass. Werkzeugstahl leitet Wärme relativ schlecht. Berylliumkupfer löst diese spezielle thermische Herausforderung. BeCu leitet die Wärme schnell vom Kunststoff ab. Ingenieure verwenden es häufig für Kernstifte. Sie setzen es auch in Nackeneinsätzen ein. Diese Bereiche weisen dicke Kunststoffquerschnitte auf. Durch schnelles Abkühlen wird die Bildung von Kristallen verhindert. Fortschrittliche leitfähige Legierungen weisen eine ähnliche Leistung auf, ohne dass Bedenken hinsichtlich der Toxizität bestehen. Sie verkürzen die Abkühlphase deutlich. Dies erhöht direkt die Anzahl der Teile pro Stunde.
Die Materialauswahl bringt unvermeidbare Kompromisse mit sich. BeCu kühlt Teile viel schneller ab als Stahl. Dadurch wird die Gesamtzykluszeit drastisch verkürzt. Allerdings ist BeCu teuer. Außerdem ist er deutlich weicher als gehärteter Werkzeugstahl. Unter kontinuierlichem Einspritzdruck nutzt es sich schneller ab. Entscheidungsträger müssen diese Faktoren sorgfältig abwägen. Sie gleichen die hohen Anschaffungskosten gegen die täglichen Produktionssteigerungen aus. Eine verkürzte Zykluszeit rechtfertigt oft einen häufigeren Austausch von BeCu-Einsätzen. Sie müssen diesen Saldo für Ihr spezifisches Volumen berechnen.
Bare-Metal benötigt manchmal zusätzliche Hilfe. Oberflächenbehandlungen verlängern die Lebensdauer der Einsätze. Durch Nitrieren wird die äußere Schicht von Stahlbauteilen gehärtet. Durch die Hartverchromung wird die Reibung beim Auswerfen verringert. PVD-Beschichtungen bieten eine extreme Verschleißfestigkeit für Gewindeprofile. Diese Behandlungen schützen präzise CNC-gedrehte Geometrien. Sie sorgen für klare Gewindeprofile an den Halsringen. Sie verzögern den Beginn des abrasiven Verschleißes. Beschichtete Einsätze erzielen bei langen Produktionsläufen eine bessere Leistung. Sie erfordern weniger häufige Wartungsstopps.
Übersicht über die Materialleistung
Materialkategorie | Hauptvorteil | Hauptnachteil | Bester Anwendungsfall |
|---|---|---|---|
Gehärtete Werkzeugstähle (S136/H13) | Extreme Haltbarkeit und hohe Polierbarkeit. | Langsamere Wärmeleitfähigkeit. | Hohlräume mit hohem Verschleiß, kosmetische Außenflächen. |
Berylliumkupfer (BeCu) | Überlegene Wärmeabzugsgeschwindigkeiten. | Weichere Oberfläche, anfällig für Abnutzung. | Kernstifte, dicke Halsringabschnitte. |
Fortschrittliche leitfähige Legierungen | Gute Wärmeübertragung, ungiftig. | Hohe Rohstoffkosten. | Geregelte Formen für Lebensmittel-/Medizinverpackungen. |
PVD-beschichtete Stähle | Erhöhte Oberflächenhärte und Gleitfähigkeit. | Erhöht die Vorlaufzeit und die Bearbeitungskosten. | Gewindeeinsätze, Gleitteile mit hoher Reibung. |
Formen verwenden häufig unterschiedliche Metalle. Sie können eine Stahlbasis mit BeCu-Einsätzen kombinieren. Diese Metalle dehnen sich beim Erhitzen unterschiedlich aus. Dieses Missverhältnis führt zu massiven mechanischen Risiken. Einsätze können sich zu stark ausdehnen und an der Tasche festklemmen. Durch Fressen wird die Passgenauigkeit dauerhaft zerstört. Umgekehrt können sich während der Abkühlphase Lücken öffnen. Kunststoff dringt in diese Lücken ein und bildet Grate. Ingenieure müssen die Wärmeausdehnung sorgfältig berechnen. Sie legen Abstände bei Betriebstemperatur fest, nicht bei Raumtemperatur. Durch die richtige Technik können katastrophale Werkzeugausfälle vermieden werden.
Der Einspritzdruck drückt geschmolzenes PET in jeden Spalt. Die Dichtung zwischen den Einsätzen muss perfekt sein. Mikroskopische Abweichungen beim CNC-Drehen zerstören diese Dichtung. Durch unsachgemäßen Sitz entstehen kleine Lücken entlang der Trennlinie. Über diese unbeabsichtigten Öffnungen spritzt Material. Grate am Flaschengewinde verhindern, dass die Verschlüsse richtig verschließen. Grate an der Basis schwächen die physikalische Struktur. Sie verhindern dies durch eine strenge KMG-Inspektion. Jede Passfläche muss vor der Endmontage überprüft werden. Saubere Passungen garantieren eine gratfreie Produktion.
Die Hochgeschwindigkeitsbetätigung der Form ist unglaublich heftig. Die Formen öffnen und schließen sich alle paar Sekunden kräftig. Die Einsätze müssen vollkommen stationär bleiben. Rundgedrehte Wendeschneidplatten neigen grundsätzlich zum Durchdrehen. Sie müssen robuste Ortungsfunktionen implementieren. Passstifte verhindern eine ungewollte Drehung innerhalb der Tasche. Keilnuten sorgen für die richtige Ausrichtung bei der Montage. Durch die perfekte Ausrichtung wird gewährleistet, dass die Gewindeprofile über die Trennfugen hinweg exakt übereinstimmen. Anti-Rotations-Mechanismen schützen empfindliche Kanten vor Scherschäden. Sie sorgen dafür, dass die Form sicher läuft.
Die technischen Fähigkeiten der Werkzeugpartner sind sehr unterschiedlich. Ihre Ausrüstungsliste verrät ihre tatsächliche Leistungsfähigkeit. Sie sollten nach fortschrittlichen Mehrachsdrehmaschinen Ausschau halten. Angetriebene Werkzeuge ermöglichen Fräsvorgänge während Drehzyklen. Gegenspindeln ermöglichen die komplette Teilebearbeitung ohne manuelle Handhabung. Hartdrehfähigkeiten sind für die Haltbarkeit unerlässlich. Anbieter müssen in der Lage sein, vorgehärtete Stähle präzise zu bearbeiten. Älteren Maschinen fehlt die für diese Toleranzen erforderliche Steifigkeit. Fordern Sie eine aktualisierte Ausrüstungsliste an, bevor Sie CAD-Dateien senden.
Präzisionsdrehen erfordert eine strenge Überprüfung. Eine Maschine schneidet vielleicht gut, aber Sie brauchen einen Beweis. Fordern Sie umfassende Erstmusterinspektionsberichte. FAI garantiert, dass die Ersteinrichtung einwandfrei ist. CMM-Daten validieren die komplexen internen Geometrien. Die Dokumentation der Oberflächenrauheit ist grundsätzlich nicht verhandelbar. Profilometer messen den exakt erreichten Ra-Wert. Ein Anbieter, dem diese Tools fehlen, ist nur eine Vermutung. In der PET-Großserienproduktion können Sie sich kein Rätselraten leisten. Bestehen Sie auf einer datengesteuerten Qualitätskontrolle.
Das Formen von PET ist ein hochspezialisiertes Gebiet. Allgemeine Maschinenwerkstätten scheitern hier oft. Ihr Lieferant muss die Standard-PET-Geometrien gründlich verstehen. Sie sollten PCO 1881 und 29/25-Halsausführungen genau kennen. Sie müssen die Entlüftungsanforderungen für das Blasformen verstehen. Mikroventile sorgen dafür, dass eingeschlossene Luft schnell entweichen kann. Wenn ein Verkäufer das Entlüften ignoriert, verbrennen die Flaschen oder es kommt zu einer Fehlfunktion. Branchenerfahrung verhindert teure Neukonstruktionen. Es stellt sicher, dass die Einsätze beim ersten Versuch funktionieren.
Die Strukturierung Ihrer Angebotsanfrage erfordert Sorgfalt. Eine klare Kommunikation führt zu genauen Preisen und Zeitplänen. Befolgen Sie diese Schritte, wenn Sie Lieferanten kontaktieren:
Stellen Sie native Schrittdateien für alle Wendeplattengeometrien bereit.
Fügen Sie detaillierte 2D-PDF-Zeichnungen bei, in denen wichtige Abmessungen hervorgehoben sind.
Geben Sie deutlich die genaue Materialgüte und die erforderliche Härte an.
Beschreiben Sie die Erwartungen an die Oberflächenbeschaffenheit und alle erforderlichen PVD-Beschichtungen.
Geben Sie die erforderlichen technischen Toleranzen an, insbesondere für die Konzentrizität.
Effektives Formendesign basiert stark auf modularen Komponenten. Die präzise Ausführung entscheidet über den Erfolg dieser Teile. Durch die Investition in qualitativ hochwertige Einsätze werden die Stückkosten im Laufe der Zeit direkt gesenkt. Es ermöglicht eine durchgängige Null-Fehler-Verpackung. Der Ausgleich von Kühlmaterialien und die Festlegung exakter Toleranzen sind entscheidende Schritte. Eine gründliche Lieferantenvalidierung stellt sicher, dass Sie zuverlässige und langlebige Werkzeuge erhalten. Durch die Anwendung genau dieser Prinzipien können Sie Ihre Produktionszyklen optimieren. Schützen Sie Ihren Einspritzprozess, indem Sie Ihre Komponentenbeschaffungsstrategie aktualisieren. Reichen Sie Ihre CAD-Dateien noch heute für eine Überprüfung der Herstellbarkeit von Werkzeugen ein. Kontaktieren Sie unser Engineering-Team, um die Toleranzmöglichkeiten für Ihr nächstes PET-Formprojekt zu besprechen.
A: Die Lebensdauer hängt vollständig vom Material und der Anzahl der Zyklen ab. Gehärtete Werkzeugstähle wie S136 können Millionen von Zyklen ohne nennenswerten Verschleiß überstehen. Sie sind auf extreme Langlebigkeit ausgelegt. Im Gegensatz dazu verschleißen weichere Materialien wie Aluminium oder Standard-BeCu bei hohen Einspritzdrücken schneller. Sie müssen möglicherweise viel früher ausgetauscht oder neu beschichtet werden.
A: Durch fortschrittliches Hartdrehen werden außergewöhnlich glatte Oberflächen erzielt. Es werden häufig Ra-Werte erreicht, die für Funktionsoberflächen akzeptabel sind. Für die optische Klarheit von PET-Vorformlingen sind jedoch makellose Oberflächen erforderlich. Das Drehen hinterlässt mikroskopisch kleine radiale Spuren. Normalerweise ist ein sekundäres Läppen oder manuelles Polieren erforderlich, um den endgültigen Spiegelglanz zu erreichen, der für eine durchsichtige Verpackung erforderlich ist.
A: Die Konzentrizität bestimmt die Konsistenz der Wandstärke. Wenn ein Kernstift und ein Hohlraumeinsatz nicht perfekt konzentrisch sind, kommt es zu einer Kernverschiebung. Beim Einspritzen fließt der Kunststoff ungleichmäßig. Wenn dieser fehlerhafte Vorformling geblasen wird, weist die Flasche dünne, schwache Stellen auf. Diese Mängel führen zu geplatzten Flaschen und massivem Produktionsausschuss.
A: Kleine Durchmesser schränken herkömmliche Kühlkanäle ein. Ingenieure verwenden Sprudelrohre oder Leitbleche, um Wasser in schmale Kernstifte zu drücken. Darüber hinaus können konforme Kühlkanäle mithilfe fortschrittlicher Bearbeitungs- oder hybrider additiver Methoden integriert werden. Hochleitfähige Materialien wie BeCu tragen auch dazu bei, Wärme abzuleiten, wenn der Kanalraum knapp ist.


