
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-13 Herkunft:Powered


Der Übergang vom Prototypenbau zur Massenproduktion erfordert eine wichtige technische Entscheidung. Sie müssen Ihre Werkzeugarchitektur sorgfältig bewerten, bevor Sie Stahl schneiden. Eine falsche Wahl führt zu hohen Investitionsausgaben, verzögerten Markteinführungen und inakzeptablen Fehlerraten. Die Form selbst stellt eine enorme Vorabinvestition dar. Die anfängliche Entwurfsphase bestimmt Ihre langfristige Produktionsrentabilität.
Projektmanager und Maschinenbauer stehen oft vor einem spezifischen Dilemma. Sollten Sie Ihr Budget für ein Werkzeug mit mehreren Kavitäten oder eine Familienform verwenden? Beide Strategien skalieren die Produktionsleistung und maximieren die Effizienz der Spritzpresse. Sie dienen jedoch völlig unterschiedlichen Herstellungszielen und führen zu völlig unterschiedlichen finanziellen Ergebnissen.
In diesem technischen Leitfaden werden die mechanischen, betrieblichen und finanziellen Unterschiede zwischen diesen beiden primären Formtypen erläutert. Wir bieten den notwendigen analytischen Rahmen, um die profitabelste Wahl zu treffen. Dies gilt unabhängig davon, ob Sie komplex zusammengebaute Konsumgüter produzieren oder in Verpackungslösungen für große Mengen investieren.
Formen mit mehreren Kavitäten: Ideal für die Herstellung großer Mengen identischer Teile. Sie liefern aggressive Zykluszeiten und eine gleichbleibende Maßqualität über Millionen von Zyklen hinweg.
Familienformen: Am besten geeignet, um verschiedene Komponenten einer einzelnen Baugruppe in einem Durchgang zu formen. Sie senken die anfänglichen Werkzeugkosten, erfordern jedoch einen hochkomplexen Polymerflussausgleich.
Die Entscheidungsmatrix: Ihre endgültige Wahl hängt vom prognostizierten Gesamtvolumen, der geometrischen Kompatibilität der Teile und Ihrem Vorabbudget im Vergleich zur langfristigen Kapitalrendite ab.
Industriestandard: Massenproduzierte Verpackungskomponenten erfordern spezielle, hochpräzise Werkzeuge, um strenge Toleranz- und Ausbeuteanforderungen zu erfüllen.
Die Spritzgusslandschaft verändert sich rasant in Richtung Effizienz und Materialreduzierung. Verpackungshersteller stehen unter starkem Druck, den Harzverbrauch zu reduzieren und gleichzeitig die strukturelle Integrität zu wahren. Leichtbau ist mittlerweile der unangefochtene Industriestandard. Dünnere Wandabschnitte erfordern höhere Einspritzdrücke, schnellere Abkühlraten und hochoptimierte Werkzeuge.
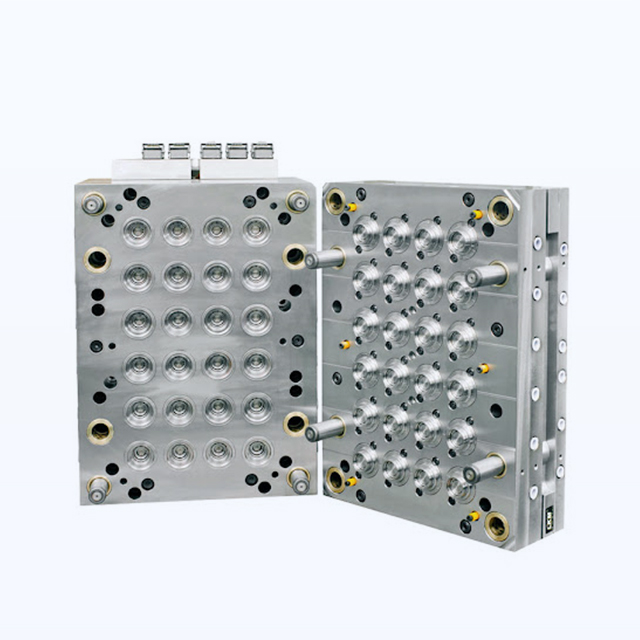
Infolgedessen wenden sich Ingenieure bei Großserienanwendungen von Kaltkanalsystemen ab. Moderne Anlagen bevorzugen fortschrittliche Heißkanalverteiler, um Angussabfälle zu vermeiden und die Zykluszeiten zu verkürzen. Die Implementierung einer robusten Multi-Cavity-Verschlussform für die Flaschenproduktionslinie trägt genau diesen Trends Rechnung. Es maximiert den Durchsatz, minimiert die Materialverschlechterung und gewährleistet selbst bei aggressiven Leichtbaukonstruktionen enge Toleranzen.
Eine Mehrfachform ist ein Spezialwerkzeug, das mehrere identische Hohlräume enthält, die in eine einzige Stahlbasis eingearbeitet sind. Geschmolzenes Polymer fließt durch den Anguss, gelangt in das Angusssystem und füllt alle Hohlräume gleichzeitig. Anstatt ein Teil pro Zyklus zu produzieren, können Sie mit diesem Aufbau mehrere exakte Nachbildungen in einem einzigen Schuss formen.
Der Hauptvorteil von Werkzeugen mit mehreren Kavitäten ist die drastische Reduzierung der Stückkosten. Die Produktion von 16, 32, 48 oder sogar 72 Teilen pro Zyklus verkürzt die Maschinenzeit erheblich. Dieser optimierte Zyklus führt direkt zu einem geringeren Energieverbrauch und geringeren Arbeitskosten pro Einheit.
Da alle Hohlräume das exakt gleiche Volumen und die gleiche Geometrie haben, ist die Erzielung einer gleichmäßigen Kühlung äußerst effizient. Formtechniker können Nachdrücke und Einspritzgeschwindigkeiten sicher festlegen. Jede Kavität reagiert identisch auf Prozessanpassungen. Dies führt zu vorhersehbaren Schrumpfungsraten und außergewöhnlich engen Toleranzen über den gesamten Produktionslauf.
Der größte Nachteil ist der anfängliche Kapitalaufwand. Die Bearbeitung von Dutzenden identischer, hochpräziser Hohlräume in hochwertigem gehärtetem Stahl wie S136 oder P20 erfordert Hunderte von Stunden CNC-Fräsen und Funkenerosion. Höhere anfängliche Werkzeugkosten und längere Fertigungsvorlaufzeiten sind Standard. Sie benötigen außerdem eine Spritzpresse mit höherer Schließkraft, um das Werkzeug gegen den immensen Druck mehrerer Füllkavitäten geschlossen zu halten.
Eine Familienform beherbergt mehrere unterschiedliche Kavitäten innerhalb einer einzigen Formbasis. Sie formen eine komplette Produktbaugruppe in einem einzigen Spritzguss. Stellen Sie sich ein Elektronikgehäuse aus Kunststoff vor. Das obere Gehäuse, das untere Gehäuse und die Batterietür werden gleichzeitig geformt.
Der attraktivste Vorteil sind die deutlich geringeren Vorab-Werkzeugkosten. Sie vereinen drei separate Formbasen in einem Werkzeug. Dieser Aufbau garantiert eine perfekte Farb- und Materialübereinstimmung aller montierten Teile. Sie werden genau zur gleichen Zeit aus der exakt gleichen Charge Polymerharz geformt.
Über die anfänglichen Kosten hinaus verbessert sich die Bestandsverwaltung in der Werkstatt erheblich. Bei jedem Öffnen der Form erhalten Sie einen kompletten Komponentensatz. Dadurch entfällt das Risiko, dass ein Teil überproduziert wird, während man auf die Fertigstellung eines anderen Teils wartet.
Das kritische Risiko der Familienformung liegt in der Polymerrheologie. Das gleichzeitige Einspritzen von geschmolzenem Kunststoff in Hohlräume unterschiedlicher Größe ist eine mathematische Herausforderung. Kunststoff fließt von Natur aus auf den Weg des geringsten Widerstands.
Stellen Sie sich vor, Sie stehen an der Druckmaschine und beobachten, wie das untere Gehäuse blinkt, während das Batteriefach einen kurzen Schuss erleidet. Dies ist die Realität eines unausgeglichenen Werkzeugs. Künstliches Auswuchten erfordert eine präzise Anschnittgröße und Läuferanpassung. Wenn das System nicht perfekt kalibriert ist, werden kleinere Hohlräume zuerst gefüllt und überfüllt. Dieses inhärente Ungleichgewicht führt zu internem Stress, erhöhten Ausschussraten und häufigen Wartungsausfällen.
Die objektive Bewertung Ihrer Optionen erfordert einen direkten Vergleich der wichtigsten Fertigungskennzahlen. Die folgende Tabelle gibt einen Überblick über die betrieblichen Gegebenheiten beider Werkzeugstrategien.
Merkmal/Metrik | Formen mit mehreren Kavitäten | Familienformen |
|---|---|---|
Hohlraumgeometrie | 100 % identisch | Verschiedene Formen und Größen |
Werkzeugkosten im Voraus | Hoch aufgrund umfangreicher Bearbeitung | Aufgrund der Konsolidierung moderat |
Kosten pro Teil | Extrem niedrig | Mäßig bis hoch, basierend auf der Ausschussrate |
Ideales Volumen | 100.000 bis Millionen Einheiten | 10.000 bis 50.000 zusammengebaute Bausätze |
Läuferbalancierung | Natürlich ausgewogen | Künstlich ausgewogen und komplex |
Qualitätskonsistenz | Außergewöhnlich hoch | Mäßiges Risiko einer Überfüllung |
Um eine datengestützte Entscheidung zu treffen, sollten Projektmanager ihr Projekt vor dem Schneiden von Stahl anhand strenger technischer Schwellenwerte bewerten.
Untersuchen Sie Ihre Umsatzprognose genau. Wenn Ihr voraussichtliches Volumen 100.000 Einheiten pro Jahr übersteigt, setzen Sie stark auf Werkzeuge mit mehreren Kavitäten. Die Skaleneffekte rechtfertigen schnell die höheren anfänglichen Werkzeugkosten. Der Return on Investment übersteigt in der Regel ein Familienmodell innerhalb der ersten Monate der Massenproduktion. Wenn Sie hingegen nur 20.000 zusammengebaute Bausätze benötigen, ist eine Familienform finanziell die intelligentere Wahl.
Analysieren Sie die physikalischen Eigenschaften Ihrer Komponenten. Wenn Ihre Teile sehr unterschiedliche Gewichte oder unterschiedliche Wandstärken haben, vermeiden Sie Familienformen. Geschmolzener Kunststoff verhält sich unvorhersehbar, wenn er in nicht übereinstimmende Geometrien gezwungen wird. Es ist nicht einfach, ein sperriges Strukturbauteil neben einer empfindlichen, dünnwandigen Halterung zu formen, ohne erhebliche Qualitätseinbußen hinnehmen zu müssen.
Berücksichtigen Sie die Betriebsrisiken der Werkzeugwartung. Wenn eine Kavität in einer Familienform kaputt geht, wird die Produktion der gesamten Baugruppe unterbrochen, bis die Reparaturen abgeschlossen sind. Sie können nicht ein halbes Gehege verkaufen. Wenn dagegen eine Kavität in einer Form mit 32 Kavitäten beschädigt ist, können Techniker den Angusskanal zu dieser bestimmten Kavität blockieren. Die Maschine verarbeitet weiterhin 31 Teile und sorgt so für die Kontinuität der Lieferkette.
Wenn wir uns speziell auf die Verpackungsindustrie konzentrieren, wird deutlich, warum eine präzise Werkzeugauswahl nicht verhandelbar ist. Getränkeverschlüsse erfordern ein beispielloses Maß an Präzision und Geschwindigkeit. Das Innengewinde muss perfekt in den Flaschenhals eingreifen, um einen Kohlensäureverlust zu verhindern. Manipulationssichere Bänder erfordern mikroskopisch kleine Brücken, die beim Öffnen gleichmäßig brechen.
Der Versuch, für diese spezielle Anwendung eine Familienform zu verwenden, ist praktisch unmöglich. Die Taktzeit würde durch die dickste Stelle stark eingeschränkt und die Wirtschaftlichkeit völlig zunichte gemacht.
Daher ist die Investition in ein hochwertiges Multi-Cavity-Verschlussformsystem für Flaschen der einzig gangbare Weg. Hochwertige Formen der SPI-Klasse 101 aus gehärtetem Edelstahl sorgen für eine schnelle Markteinführung. Die Zykluszeiten liegen häufig unter fünf Sekunden. Dadurch können Getränkeunternehmen jährlich Milliarden von Einheiten mit einer Fehlerquote von nahezu Null produzieren.
Die Auswahl der falschen Formarchitektur beeinträchtigt die Rentabilität. Vermeiden Sie diese kostspieligen Fallstricke in der Werkstatt.
Fehler 1: Billige Werkzeuge im Voraus jagen. Viele Teams wählen Familienformen nur aus Gründen der Schonung ihres Kapitalbudgets. Am Ende verlieren sie wesentlich mehr Geld durch hohe Ausschussraten, verschwendetes Harz und ständige Maschinenanpassungen. Eine billige Form mit einer Ausschussquote von 15 Prozent wird schnell zum teuersten Gut auf dem Markt.
Fehler 2: Heißkanalsysteme ignorieren. Der Betrieb eines Werkzeugs mit hoher Kavitation und einem Kaltkanalsystem erzeugt große Mengen an Kunststoffabfall. Für komplexe Anwendungen ist die Investition in eine ausgewogene Multi-Cavity-Verschlussform für Flaschen, die mit einem Heißkanalverteiler ausgestattet ist, unerlässlich. Es spritzt Kunststoff direkt in das Teil ein und eliminiert so den Angussabfall vollständig.
Fehler 3: Moldflow-Simulation überspringen. Raten Sie nie, wie sich Kunststoff verhält. Das Überspringen der Flussanalyse ist ein kritischer Fehler. Fortschrittliche Simulationssoftware sagt Druckabfälle vorher, identifiziert optimale Angusspositionen und beweist, ob eine Form tatsächlich ausgeglichen werden kann.
In der Großserienproduktion dominieren strikt Mehrkavitätenwerkzeuge. Sie bieten unübertroffene Konsistenz und blitzschnelle Zykluszeiten für identische Teile. Familienformen bieten eine budgetfreundliche, konsolidierte Lösung für zusammengebaute Kits mit geringerem Volumen, vorausgesetzt, die Teilegeometrien sind hochkompatibel.
Für die ideale Wahl müssen Sie Ihre anfänglichen Kapitalbeschränkungen mit Ihren langfristigen Produktionszielen in Einklang bringen. Bewerten Sie sorgfältig Ihre Volumen-, Teiledesign- und Qualitätsanforderungen, um die Architektur auszuwählen, die die Rentabilität maximiert.
Sind Sie bereit, Ihre Verpackungsproduktion zu skalieren, ohne Kompromisse bei der Qualität einzugehen? Entdecken Sie die fortschrittlichen technischen Lösungen von Senlan Molds. Kontaktieren Sie noch heute einen erfahrenen Spritzgusspartner, um die perfekte Multi-Cavity-Verschlussform für ein Flaschenprojekt zu entwerfen , das genau auf Ihre Spezifikationen zugeschnitten ist.
Hochwertige Stahlformen der SPI-Klasse 101 sind auf extreme Langlebigkeit ausgelegt. Bei ordnungsgemäßer vorbeugender Wartung und regelmäßiger Reinigung halten diese Formen zuverlässig 1 bis über 5 Millionen Einspritzzyklen, bevor eine umfassende Überholung erforderlich ist.
Nein, das ist mechanisch nicht machbar. Formbasis, Kühlkanalanordnung und Angusssysteme unterscheiden sich grundlegend. Der Übergang zur Massenproduktion erfordert die Entwicklung und Bearbeitung eines völlig neuen Werkzeugs von Grund auf.
Formen mit mehreren Kavitäten sind von Natur aus ausbalanciert, da alle Kavitäten die exakt gleiche Geometrie besitzen. Kunststoff fließt symmetrisch. Familienformen erfordern einen künstlichen Ausgleich. Ingenieure passen Anschnittgrößen und Angusslängen mathematisch an, sodass unterschiedlich große Teile in genau derselben Millisekunde fertig gefüllt werden.
Effektives Auswuchten beginnt lange vor dem Schneiden von Stahl. Um Druckabfälle vorherzusagen, verlassen sich Ingenieure in hohem Maße auf Moldflow-Simulationssoftware. Durch die Analyse der Durchflussdaten passen sie die Angusskanaldurchmesser an und beschränken die Angussgrößen an den kleineren Teilen, wodurch der geschmolzene Kunststoff gezwungen wird, die größeren Hohlräume mit einer proportionalen Geschwindigkeit zu füllen.
Die maximale Anzahl hängt ganz von der Größe der Spritzpresse und der konkreten Kappengeometrie ab. Moderne Hochleistungs-Getränkeverschlussformen verfügen üblicherweise über 48, 72, 96 oder sogar 128 Kavitäten. Diese erfordern eine enorme Spannkraft und hochentwickelte Heißkanalregler, um die Prozessstabilität aufrechtzuerhalten.
Eine Familienform ist im Vorfeld deutlich günstiger als der Bau mehrerer separater Formen für eine mehrteilige Baugruppe. Allerdings führt ein Werkzeug mit mehreren Kavitäten aufgrund schnellerer Zykluszeiten und optimierter Energienutzung auf lange Sicht zu deutlich niedrigeren Kosten pro Teil.
Flaschenverschlüsse werden weltweit in Milliardenhöhe verbraucht. Eine Form mit nur einer Kavität ist viel zu langsam und pro Einheit zu teuer, um die Marktnachfrage zu befriedigen. Werkzeuge mit hoher Kavitation ermöglichen die Massenproduktion von Dutzenden präziser Einheiten alle paar Sekunden. Für die Verpackungsindustrie ist es die einzige wirtschaftlich sinnvolle Option.


