
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-13 Herkunft:Powered


Für Fabrikmanager ist es ein täglicher Kampf, die Kunststoffproduktion zu steigern, ohne die Gemeinkosten in die Höhe zu treiben. Die Vorlaufzeiten können nicht verlängert werden. Qualität muss einwandfrei bleiben. Im hart umkämpften Kunststoffsektor ist es überlebenswichtig, genau dieses Gleichgewicht zu finden. Das Spritzgießen mit mehreren Kavitäten ist eine äußerst effektive und praktische Lösung für die Massenproduktion. Durch die Entwicklung eines Systems, das mehrere identische Teile in einem einzigen Maschinenzyklus produziert, verändert diese Methode die Fertigungsmathematik grundlegend. Der Output vervielfacht sich schnell. Investitionen in schwere Maschinen bleiben überschaubar.
Ein Paradebeispiel für diese Effizienz bei hohen Stückzahlen ist das Multi-Cavity-Cap-Spritzgusswerkzeug . Es ist zu einem unverzichtbaren Vermögenswert für Branchen geworden, die Getränke, Kosmetika und Pharmazeutika verpacken. Kappen und Verschlüsse werden täglich in großen Mengen verbraucht. Sie einzeln zu produzieren, ist einfach eine Verschwendung von Maschinenstunden. In diesem umfassenden Leitfaden wird erläutert, wie diese fortschrittlichen Tools funktionieren und welche nachweislichen Kosteneinsparungsvorteile sie haben. Wir befassen uns außerdem mit wesentlichen Designoptimierungsstrategien und genauen Kriterien für die Auswahl des richtigen Fertigungspartners für Ihr nächstes Großserienprojekt.
Unübertroffene Effizienz: Die Produktion mehrerer Teile pro Zyklus steigert die Produktion exponentiell. Dadurch wird eine höhere Volumeneffizienz im Vergleich zu herkömmlichen Einzelkavitätsaufbauten erreicht.
Kostenreduzierung: Die anfänglichen Werkzeuginvestitionen sind deutlich höher. Allerdings senkt ein System mit mehreren Kavitäten die Kosten pro Teil bei großen Auflagen erheblich, indem es die Maschinenzeit maximiert und den Arbeitsaufwand minimiert.
Design-Angelegenheiten: Fortschrittliche technische Funktionen sind nicht verhandelbar. Optimierte konforme Kühlkanäle und ausgewogene Heißkanalsysteme sorgen für eine gleichbleibende Maßqualität in jeder einzelnen Kavität.
Strategische Investition: Die Wahl der Anzahl Ihrer Kavitäten hängt vollständig vom Produktionsvolumen ab. Für die Massenproduktion ist die Vergrößerung mit mehreren Kavitäten die einzig wirtschaftlich sinnvolle Option.
Partnerauswahl: Die Zusammenarbeit mit einem erfahrenen Formenbauer gewährleistet ein langlebiges Werkzeug. Dies maximiert Ihren langfristigen Return on Investment.
Stellen Sie sich ein Multi-Cavity-System als einen Produktionsmotor mit hoher Dichte vor. Eine einzige Formbasis aus Stahl beherbergt Dutzende identischer Hohlräume. Abhängig von Ihren Produktionsanforderungen und der Schließkraft der Maschine verfügen diese Aufbauten typischerweise über 16, 32, 64 oder sogar 96 Kavitäten. Während der Einspritzphase wird geschmolzenes Kunststoffharz unter enormem Druck durch einen zentralen Angusskanal gepresst. Ein sorgfältig konstruiertes Netzwerk von Laufkanälen verteilt diese unter Druck stehende Flüssigkeit. Jeder Hohlraum füllt sich gleichzeitig. Der Kunststoff kühlt ab und verfestigt sich. Die Form öffnet sich und Dutzende identischer Teile fallen in einer schnellen Bewegung heraus.
Kronkorken und Verschlüsse stellen eine einzigartige technische Herausforderung dar. Es handelt sich um hochbeanspruchte Verbrauchsmaterialien, die höchste Präzision erfordern. Bereits eine Abweichung von wenigen Hundertstel Millimetern führt zu Undichtigkeiten. Es kann auch dazu führen, dass sich ein Verschluss nicht richtig auf die Flasche aufschrauben lässt. Da die Kappen klein sind und dennoch in Milliardenhöhe benötigt werden, sind sie perfekte Kandidaten für die Hochkavitationstechnologie. Diese Strategie ermöglicht es Herstellern, die enorme weltweite Nachfrage zu befriedigen und gleichzeitig die strengen Maßtoleranzen einzuhalten, die für eine sichere Abdichtung erforderlich sind.
Betrachtet man die jüngsten Branchenveränderungen, so bewegt sich die Kunststoffbranche aggressiv in Richtung Systeme mit ultrahoher Kavitation, die mit intelligenter Technologie integriert sind. Die Rohstoffpreise schwanken ständig. Nachhaltigkeitsvorschriften drängen auf leichtere Verpackungen. Um wettbewerbsfähig zu bleiben, gehen Hersteller über grundlegende mechanische Konfigurationen hinaus.
Insbesondere die Integration von In-Mold-IoT-Sensoren wird zur Standardpraxis für Premium-Werkzeuge. Diese Sensoren überwachen den Hohlraumdruck und die Abkühlgeschwindigkeit in Echtzeit. Dieser datengesteuerte Ansatz ermöglicht dynamische Maschinenanpassungen im laufenden Betrieb. Es gewährleistet eine fehlerfreie Fertigung auch bei riesigen 96-fach-Layouts. Darüber hinaus wird der Leichtbau massiv vorangetrieben. Werkzeugingenieure müssen nun Formen konstruieren, die dünnere Wandabschnitte verarbeiten können, ohne dass es zu Fehlschüssen oder Verformungen kommt. Dies erfordert eine einwandfreie Stahlbearbeitung und eine hervorragende Heißkanal-Wärmekontrolle.
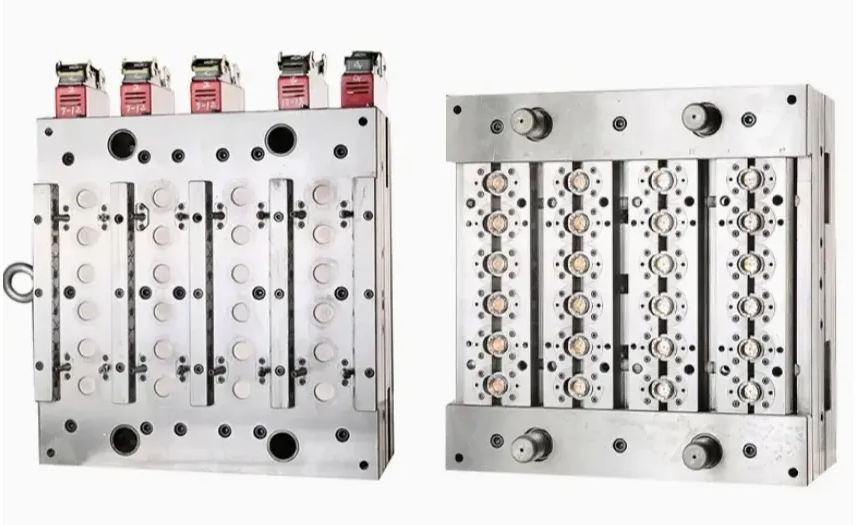
Der Hauptvorteil der Aufrüstung Ihrer Werkzeuge ist die drastische Verkürzung der Gesamtfertigungszeit. Die Zykluszeit bleibt relativ ähnlich, unabhängig davon, ob Sie ein Werkzeug mit einer oder mehreren Kavitäten verwenden. Beispielsweise produziert ein Werkzeug mit einer Kavität, das in einem 12-Sekunden-Zyklus läuft, 300 Teile pro Stunde. Im krassen Gegensatz dazu liefert ein 32-Kavitäten-Werkzeug, das genau denselben 12-Sekunden-Zyklus durchläuft, 9.600 Teile pro Stunde. Dieser exponentielle Anstieg stellt sicher, dass Anlagen ihre knappen Lieferfristen einhalten können, ohne dass Maschinen rund um die Uhr laufen müssen.
Ein häufiges Missverständnis besteht darin, dass die gleichzeitige Herstellung mehrerer Teile zu einer Verschlechterung der Konsistenz führt. In Wirklichkeit erfordert eine gut gestaltete Form eine strenge Qualitätskontrolle. Fortschrittliche Technik stellt sicher, dass überall der exakt gleiche Einspritzdruck, die gleiche Schmelzetemperatur und die gleiche Abkühlrate gelten. Folglich ist die in der ersten Kavität hergestellte Kappe in ihren Abmessungen identisch mit der in der zweiunddreißigsten Kavität hergestellten Kappe. Die Einhaltung dieser strikten Einheitlichkeit ist für automatisierte nachgelagerte Montagelinien von entscheidender Bedeutung. Selbst geringfügige Defekte können zum Verklemmen der Verschließausrüstung führen.
Die reibungslose Skalierung des Betriebs ist eine große Hürde für wachsende Unternehmen. Um sich bei der Massenproduktion auf Formen mit nur einer Kavität zu verlassen, müssen Dutzende separate Spritzgießmaschinen angeschafft werden. Sie benötigen außerdem eine riesige Anlage und zahlreiche Bediener. Hochkavitationsformen umgehen dieses Problem vollständig. Durch die Maximierung der Leistung einer einzelnen Maschine steigern Unternehmen ihre Produktionskapazität exponentiell, ohne dass die Investitionsgüter linear steigen.
Trotz der überwältigenden Vorteile einer hohen Kavitation sind Formen mit einer Kavität nicht veraltet. Sie dienen strategischen Zwecken im Fertigungslebenszyklus. Sie bleiben die Standardwahl für die Prototypenerstellung und das Testen neuer Produktdesigns. Wenn ein Projekt hochkomplexe Teile mit komplizierten Hinterschneidungen erfordert, die komplexe Schiebemechanismen erfordern, hält ein Werkzeug mit einer Kavität die Werkzeugkosten überschaubar. Es minimiert das finanzielle Risiko im Vorfeld.
Für die Massenproduktion begünstigt die langfristige Mathematik stark den Einsatz von Werkzeugen mit mehreren Kavitäten. Die höheren Vorlaufkosten für Konstruktion und Bearbeitung werden schnell ausgeglichen. Sie sehen eine massive Reduzierung der Maschinenzeit, des Energieverbrauchs und der Arbeitskosten. Stellen Sie sich ein Szenario vor, in dem Sie 10 Millionen Schnappverschlüsse produzieren müssen. Die Verwendung einer Form mit nur einer Kavität erfordert einen jahrelangen Dauerbetrieb. Ein Werkzeug mit 64 Kavitäten erledigt den gleichen Auftrag in einem Bruchteil der Zeit.
Produktionsmetrik | Einzelkavitäten-Aufbau | Beispiel für die Einrichtung mehrerer Kavitäten: 32 Kavitäten |
|---|---|---|
Anfängliche Werkzeugkosten | Untere | Höher |
Ausgabe pro Zyklus | 1 Teil | 32 Teile |
Kosten pro Teil | Aufgrund der Maschinenzeit hoch | Sehr niedrig |
Ideale Anwendung | Prototypen und Kleinserien | Massenproduktion und hohe Stückzahlen |
Der grundlegende wirtschaftliche Treiber sind hier Skaleneffekte. Beim Kunststoffspritzguss berechnen Sie die Kosten pro Teil, indem Sie die gesamten Produktionskosten durch die Anzahl der produzierten Teile dividieren. Die Gesamtkosten umfassen Maschinenstundensätze, Arbeitskosten, Gemeinkosten und Werkzeugamortisation. Da ein Aufbau mit mehreren Kavitäten im gleichen Zeitrahmen exponentiell mehr Teile produziert, verteilt sich der feste Maschinenstundensatz auf eine viel größere Anzahl von Einheiten. Dadurch werden die Gewinnmargen direkt verbessert.
Moderne Mehrkavitätensysteme sind Wunderwerke der Materialeffizienz. Herkömmliche Kaltkanalformen bilden neben den eigentlichen Teilen ein solides Kunststoffgerüst. Dieser Abfall muss beschnitten und neu gemahlen werden, was Zeit verschwendet und die Harzqualität beeinträchtigt. Im Gegensatz dazu nutzt ein Hochleistungswerkzeug mit mehreren Kavitäten und Schnappkappen fortschrittliche Heißkanalsysteme. Diese Systeme halten den Kunststoff in den Angusskanälen geschmolzen. Der Kunststoff wird direkt in die Hohlräume eingespritzt. Dadurch entfällt der massive Läufer vollständig. Nahezu 100 Prozent Ihres gekauften Harzes gehen direkt in das Endprodukt ein.
Der Betrieb einer großen Form auf einer einzigen Maschine entsprechender Größe ist weitaus ressourceneffizienter als die Aufteilung der Arbeitslast. Es konsolidiert den Energieverbrauch. Sie benötigen weniger Strom, um ein Fass zu heizen und ein Hydrauliksystem zu betreiben. Es rationalisiert auch die Arbeit. Bediener müssen nur eine Maschine überwachen, Trichter beladen und warten.
Die Wahl des Angusssystems bestimmt die ultimative Effizienz Ihres Werkzeugs. Während Kaltkanäle kostengünstiger in der Herstellung sind, werden Heißkanalsysteme für die Großserienproduktion von Verschlüssen allgemein bevorzugt. Ein Heißkanal hält die Polymerschmelze bis zum Anguss der Kavität auf einer präzisen Temperatur. Dies sorgt für eine bessere Strömungsdynamik und reduziert den erforderlichen Einspritzdruck. Die Zykluszeiten verkürzen sich deutlich. Auch das kosmetische Finish der Kappe wurde erheblich verbessert.
Die Kühlung macht den größten Teil des Spritzgießzyklus aus. Es nimmt oft bis zu 70 Prozent der Gesamtzeit in Anspruch. Effiziente Kühlung ist von größter Bedeutung. Leitende Ingenieure nutzen konforme Kühltechniken. Hochoptimierte Wasserkanäle werden gebohrt, um der spezifischen Geometrie der Kappe genau zu folgen. Eine schnelle und gleichmäßige Abkühlung verhindert ein Verziehen der Kappen. Es garantiert Maßhaltigkeit und spart gleichzeitig wertvolle Sekunden in der Zykluszeit.
Die Haltbarkeit hängt ganz von den Baumaterialien ab. Diese Formen halten über Millionen von Zyklen enorme Schließkräfte aus. der Spitzenklasse Hochentwickelte Kappenspritzwerkzeuge basieren auf hochwertigen Werkzeugstählen. Beispielsweise bietet die Verwendung von hochwertigem S136-Edelstahl für Kern und Hohlraum, gehärtet auf HRC 48–52, eine außergewöhnliche Verschleißfestigkeit. Es bekämpft die korrosive Wirkung der Polymerausgasung. In Kombination mit einem Präzisionsnadelventil-Heißkanal erreichen die Zykluszeiten routinemäßig die Marke von 10 bis 12 Sekunden. Das Gerät übersteigt problemlos 3 bis 5 Millionen Schüsse, ohne dass eine größere Überholung erforderlich ist.
Das Erreichen einer perfekt ausgewogenen Füllung ist eine komplexe technische Hürde. Der geschmolzene Kunststoff muss die mittleren Hohlräume und die äußersten Hohlräume zur exakt gleichen Zeit, mit der gleichen Temperatur und dem gleichen Druck erreichen. Wenn die Füllung unausgeglichen ist, werden die zentralen Kappen überfüllt und beansprucht. Die Begrenzungskappen bleiben unvollständig. Ingenieure lösen dieses Problem mithilfe einer Computer-Aided Engineering-Software zur Formflussanalyse. Durch die Simulation des Einspritzprozesses können Konstrukteure die Angusskanaldurchmesser und Anschnittgrößen lange vor dem Schneiden von Stahl anpassen.
Defekte bringen die Massenproduktion schnell zum Erliegen. Grate entstehen, wenn geschmolzener Kunststoff in die Trennfuge zwischen den Formhälften eindringt. Dadurch entsteht eine dünne, messerscharfe Kunststoffschicht am Kappenrand. Umgekehrt kommt es zu Kurzschüssen, wenn der Kunststoff nicht den gesamten Hohlraum ausfüllt. Um diese Probleme zu verhindern, sind außergewöhnlich enge Bearbeitungstoleranzen erforderlich. Auch eine ordnungsgemäße Entlüftung muss aufwendig in die Form eingearbeitet werden. Eingeschlossene Luft muss entweichen. Ohne ausreichende Entlüftung verursacht Druckluft kurze Schüsse oder verbrennt den Kunststoff sogar.
Selbst die robustesten Formen erfordern eine systematische Wartung. Bei einem 24-Stunden-Betrieb ist eine regelmäßige Wartung nicht verhandelbar. Eine standardmäßige praktische Checkliste umfasst das Schrubben von Hohlräumen, um klebrige Harzrückstände zu entfernen. Sie müssen bewegliche Teile wie Auswerferstifte schmieren, um Metallabrieb zu verhindern. Auch die Überprüfung der Kühlkanäle auf Ablagerungen von Mineralien ist von entscheidender Bedeutung. Ein strenger vorbeugender Wartungsplan verlängert die Lebensdauer des Werkzeugs erheblich.
Nicht alle Formenbauer sind für die hohen Komplexitäten von Werkzeugen mit hoher Kavitation gerüstet. Bewerten Sie bei der Auswahl eines Partners dessen spezifische Erfahrung. Sie benötigen einen Hersteller, der sich stark auf Formen für die Großserienproduktion von Verschlüssen spezialisiert hat , und keinen generalistischen Kunststoffbetrieb. Echtes Fachwissen bedeutet, dass sie das Abisolieren von Gewinden, das Formen von manipulationssicheren Bändern und präzise Angusspositionen intuitiv verstehen. Diese Details sind entscheidend für funktionelle Verschlüsse.
Ein zuverlässiger Hersteller unterhält transparente Qualitätskontrollprotokolle. Bevor ein Werkzeug das Werk verlässt, müssen umfassende Tests durchgeführt werden. Bei diesen ersten Probeläufen wird die Form in eine Spritzgießmaschine eingesetzt, um tatsächliche Teile herzustellen. Die physischen Proben werden dann streng anhand von 3D-CAD-Modellen gemessen, um die Maßhaltigkeit zu überprüfen. Dadurch wird sichergestellt, dass das Werkzeug bei Ankunft in Ihrem Werk wirklich produktionsbereit ist.
Die Beziehung sollte niemals am Liefertag enden. Großvolumige Formen sind eine bedeutende Kapitalinvestition. Bewerten Sie die angebotenen Garantien. Ein seriöser Lieferant garantiert die Lebensdauer der Form für eine bestimmte Anzahl von Zyklen basierend auf der Stahlsorte. Sie müssen außerdem zugänglichen technischen Support, eine detaillierte Wartungsdokumentation und eine zuverlässige Lieferkette für Ersatzteile wie Heißkanaldüsen bereitstellen.
Das Erreichen einer höheren Volumeneffizienz hängt stark von der Qualität, Präzision und dem Design der Form selbst ab. Eine Modernisierung erfordert eine größere Anfangsinvestition. Die drastische Reduzierung der Zykluszeiten, des Materialabfalls und der Kosten pro Teil macht es jedoch zur unbestreitbaren Strategie für die Massenproduktion. Durch die Auswahl der richtigen Angusssysteme, die Optimierung der Kühlung und die Zusammenarbeit mit einem spezialisierten Hersteller können Unternehmen ihre Leistung mühelos skalieren. Wenn Sie bereit sind, Ihre Fertigungskapazitäten zu erweitern, erkunden Sie bei Senlan Molds Wenden Sie sich noch heute an das Ingenieurteam, um Ihre Entwürfe zu überprüfen und ein individuelles Angebot zu erhalten, das auf Ihre Produktionsanforderungen zugeschnitten ist. maßgeschneiderte Lösungen mit mehreren Kavitäten .
Zu den Hauptvorteilen gehören eine exponentiell höhere Volumeneffizienz, deutlich niedrigere Kosten pro Teil und schnellere Gesamtproduktionszeiten. Durch die Produktion mehrerer Teile in einem einzigen Maschinenzyklus können Hersteller umfangreiche Aufträge schnell abwickeln und gleichzeitig eine gleichbleibende Teilequalität über die gesamte Charge hinweg gewährleisten.
Abhängig von der verwendeten Stahlsorte, beispielsweise hochwertigem, gehärtetem S136-Edelstahl mit einer Behandlung von HRC 48–52, hält eine Premium-Form sehr lange. Aufgrund einer strengen Wartungsroutine sind sie in der Regel auf eine Leistung von 3 bis über 5 Millionen Injektionszyklen ausgelegt, bevor eine umfassende Sanierung erforderlich ist.
Die Zykluszeiten variieren je nach Kappendesign, Wandstärke und Effizienz des Kühlsystems. Allerdings erreicht ein ausgereiftes Mehrkavitäten-Aufsteckkappenwerkzeug mit konformer Kühlung und einem Präzisions-Heißkanalsystem typischerweise Zykluszeiten zwischen 10 und 15 Sekunden.
Wenn Sie die Anzahl der Kavitäten erhöhen, erhöht sich die gesamte projizierte Fläche der Kunststoffteile. Dies erfordert eine proportional größere Spritzgießmaschine mit höherer Schließkraft, um die Formhälften beim Hochdruckeinspritzen sicher geschlossen zu halten und Gratdefekte zu vermeiden.
Hersteller verlassen sich in der ersten Entwurfsphase auf fortschrittliche Software zur Formflussanalyse. Durch die digitale Simulation des Flusses geschmolzenen Kunststoffs optimieren Ingenieure die Geometrie der Angusskanäle und Anschnitte. Dadurch wird sichergestellt, dass die Kunststoffschmelze jede einzelne Kavität mit exakt dem gleichen Druck und der gleichen Temperatur erreicht.
Für die Großserienproduktion von Verschlüssen ist ein Heißkanalsystem fast immer die bessere Wahl. Dadurch wird die Materialverschwendung drastisch reduziert, da der Kunststoff im Angusskanal geschmolzen bleibt. Dies eliminiert feste Angussabfälle, verkürzt die Gesamtzykluszeiten und verbessert das optische Finish durch eine viel sauberere Angussmarkierung.
Ja, aber mit zunehmender Komplexität des Teils wird die Formgestaltung deutlich komplexer. Bei extrem komplexen Teilen, die mehrere Schieber oder Abschraubmechanismen erfordern, muss möglicherweise die Gesamtzahl der Hohlräume reduziert werden, um die beweglichen Stahlkomponenten aufzunehmen. Bei Standardartikeln wie Kappen und Verschlüssen ist starke Kavitation nach wie vor die branchenübliche Praxis.


