
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-05 Herkunft:Powered


Großvolumige Verpackungen erfordern ein ausgewogenes Verhältnis zwischen Stückkosteneffizienz, kompromissloser Markenästhetik und strikter Einhaltung gesetzlicher Vorschriften. Sie müssen unglaublich schnelle Produktionszyklen mit perfekter physischer Konsistenz über Millionen von Einheiten hinweg vereinen. Für Beschaffungsteams und Verpackungsingenieure hängt die Umstellung eines Verpackungskonzepts auf die Massenproduktion vollständig von der Qualität und dem Design der Werkzeuge ab. Ein kleiner Fehler in der Formkonstruktion kann zu massiver Materialverschwendung oder unzumutbaren Ausfallzeiten der Anlage führen.
Dieser Leitfaden bietet einen evidenzbasierten Rahmen für die Bewertung technischer Fähigkeiten, Werkzeugspezifikationen und Fertigungspartner bei der Beschaffung einer Kunststoffspritzgussform für die Verpackungsproduktion. Wir werden genau untersuchen, worauf Sie achten müssen, wenn Sie in Hochleistungs-Spritzgusswerkzeuge investieren, um sicherzustellen, dass Ihre nächste Verpackungseinführung nahtlos vom Design bis in die Verkaufsregale skaliert.
Werkzeug-Gesamtkosten über Anschaffungskosten: Der Erfolg beim Verpackungsspritzgießen wird durch die Optimierung der Zykluszeit und die Langlebigkeit der Form bestimmt, was Werkzeuge aus Stahl der Klasse 101 zu einer betrieblichen Notwendigkeit für Großserien macht.
Material- und ESG-Konformität: Moderne Formen müssen so konstruiert sein, dass sie unterschiedliche Schrumpfungsraten nachhaltiger Harze (PCR, Biokunststoffe) berücksichtigen, ohne die Zyklusgeschwindigkeit zu beeinträchtigen.
Präzision bestimmt die Skalierbarkeit: Dünnwandige Verpackungen und kundenspezifische Verschlüsse erfordern erweiterte Funktionen wie Hochgeschwindigkeitsrobotik, Synchronisierung mehrerer Kavitäten und konforme Kühlung.
Minimierung des Rollout-Risikos: Für die Auswahl von Anbietern müssen transparente vorbeugende Wartungspläne und vorab durchgeführte Design for Manufacturability (DFM)-Audits erforderlich sein.
Einzelhandels- und Fast-Moving-Consumer-Goods-Verpackungen (FMCG) haben mit hauchdünnen Margen zu kämpfen. Eine geringfügige Verlängerung der Zykluszeit führt bei Millionen von Teilen zu erheblichen finanziellen Verlusten. Materialverschwendung beeinträchtigt die tägliche Rentabilität erheblich. Beschaffungsteams müssen strenge Erfolgskriterien festlegen, bevor sie ein Werkzeugdesign genehmigen.
Anforderungen an die Oberflächenbeschaffenheit bestimmen die Attraktivität Ihres Produkts im Verkaufsregal. Ingenieure verlassen sich auf die SPI-Standards (Society of Plastics Industry), um genaue Poliergrade festzulegen. Hochglänzende Kosmetikverpackungen erfordern häufig die SPI-Qualitäten A1 oder A2. Matte Oberflächen erfordern eine präzise, wiederholbare Texturierung. Auch Trennfugen müssen Sie in der Entwurfsphase meisterhaft kaschieren. Sichtbare Nähte beeinträchtigen leicht die Markenintegrität.
Durch die Verwaltung der Dimensionsstabilität bei Werkzeugen mit mehreren Kavitäten wird eine gleichmäßige Passform des Verschlusses gewährleistet. Jeder Verschluss muss perfekt auf jeder Flasche einrasten, unabhängig davon, in welcher Kavität er hergestellt wurde. Maßabweichungen führen zu undichten Behältern und weit verbreiteten Produktrückrufen.
Das Kühlsystemdesign steuert direkt Ihre Zykluszeitrealitäten. Die Abkühlphase macht den größten Teil des Formzyklus aus. Eine schnellere Wärmeabfuhr bedeutet eine höhere Stundenleistung. Sie müssen die Vorabinvestitionen für komplexe Formen gegen langfristige Teilekostensenkungen abwägen. Schnellere Zyklen führen zu zusätzlichen täglichen Einsparungen.
Kühltechnik | Erstinvestition | Auswirkungen auf die Zykluszeit | Beste Anwendung |
|---|---|---|---|
Konventionelle Kühlung mit Leitblechen | Niedrig bis mittel | Standard | Dickwandige Teile, einfache Geometrien |
Konforme Kühlung (3D-gedruckte Einsätze) | Hoch | Bis zu 30 % Ermäßigung | Komplexe Verschlüsse, Tiefziehbehälter |
Kupferlegierungen mit hoher Leitfähigkeit | Mäßig bis hoch | 10-15 % Ermäßigung | Kernstifte, thermische Hotspots |
Bei der Inbetriebnahme einer Verpackungsform müssen wir die technischen, nicht verhandelbaren Aspekte aufschlüsseln. Eine Hochgeschwindigkeitsfertigung erfordert eine robuste Technik, um eine kontinuierliche Produktion zu gewährleisten. Das Fehlen dieser technischen Details führt zum vorzeitigen Ausfall des Werkzeugs.
Formen der SPI-Klasse 101 bilden die absolute Basis für FMCG-Verpackungen. Werkzeugbauer bauen sie speziell für eine Million Zyklen oder mehr. Bei der Stahlhärte können Sie bei großen Stückzahlen keine Kompromisse eingehen. Werkzeughersteller wählen Premium-Stahlsorten basierend auf spezifischen Harzeigenschaften und extremen Produktionsumgebungen aus.
H13-Werkzeugstahl: Bietet hervorragende Zähigkeit und widersteht hohen Einspritzdrücken, wie sie bei Verpackungen üblich sind.
Edelstahl 420: Widersteht korrosiven Ausgasungen aus bestimmten Kunststoffen wie PVC oder bestimmten Bioharzen.
S7-Stahl: Bietet hohe Schlagfestigkeit, perfekt für ineinandergreifende Komponenten und Abstreifplatten.
Berylliumkupfer: Wird selektiv in Kernstiften verwendet, um die Wärme schnell aus kritischen Bereichen abzuleiten.
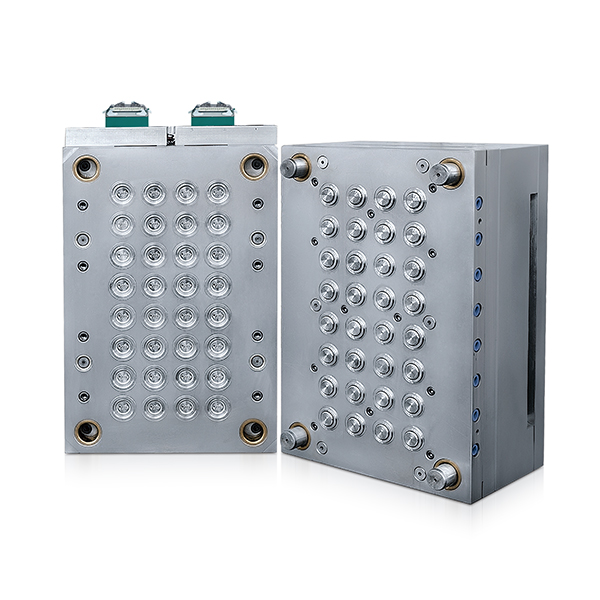
Die Beurteilung der Kapitalrendite für Formen mit hoher Kavitation erfordert sorgfältige Berechnungen. Werkzeuge mit 16, 32 oder 64 Kavitäten erhöhen das Produktionsvolumen drastisch. Allerdings bringen sie auch eine enorme betriebliche Komplexität mit sich. Sie erfordern einen präzisen Schmelzausgleich über jeden Tropfen hinweg.
Heißkanalventile bieten die beste Lösung für die Verpackung. Sie eliminieren den Angussabfall vollständig. Sie sorgen auch für eine makellose Gate-Ästhetik auf verbraucherorientierten Verpackungen. Die Einbindung hochwertiger Nadelverschlüsse in eine Kunststoffspritzgussform für die Verpackungsproduktion garantiert hervorragende kosmetische Ergebnisse und verhindert Fadenziehen.
Das Dünnwandformen ist eine eigenständige Unterdisziplin innerhalb der Branche. Es bleibt für Lebensmittel-, Getränke- und Einzelhandelsbehälter von entscheidender Bedeutung. Die strukturellen Anforderungen unterscheiden sich erheblich vom Standardformteil.
Sie müssen die Anforderungen an Maschinentonnage und Einspritzgeschwindigkeit richtig bewerten. Dünnwandige Anwendungen erfordern einen enormen Werkzeuginnendruck. Geschmolzener Kunststoff kühlt in dünnen Abschnitten unglaublich schnell ab. Hohe Einspritzgeschwindigkeiten verhindern ein vorzeitiges Einfrieren. Wir verwenden spezielle Stickstoffspeicher, um die Einspritzgeschwindigkeit zu erhöhen. Der Kunststoff muss nahezu augenblicklich den gesamten Hohlraum ausfüllen. Starre Werkzeugstrukturen müssen diesen enormen Innendrücken standhalten, ohne sich zu verbiegen.
Hochgeschwindigkeitspressen erfordern eine ebenso schnelle Teilehandhabung. Beim In-Mold-Labeling (IML) werden gedruckte Grafiken direkt während des Formprozesses angebracht. Durch diesen Prozess entfallen sekundäre Dekorationsschritte vollständig. Roboter-Extraktionsfunktionen müssen Teile sofort entfernen.
Stellen Sie sicher, dass Ihr Fertigungspartner über integrierte Automatisierungssysteme verfügt. Die Entnahmegeschwindigkeit des Roboters muss genau mit der Pressengeschwindigkeit übereinstimmen. Langsame Roboterarme führen zu inakzeptablen Produktionsengpässen und machen den Zweck einer Hochgeschwindigkeitsform zunichte.
Der Übergang von herkömmlichen Kunststoffen zu nachhaltigen Alternativen führt messbare Produktionsvariablen ein. Umweltfreundliche Materialien verhalten sich unter hohem Druck und Hitze anders.
Post-Consumer-Recyclingmaterialien (PCR) weisen unterschiedliche Schmelzindexe auf. Ihre Schrumpfraten schwanken zwischen den Chargen unvorhersehbar. Eine Form, die perfekt für reines PET oder PP ausgelegt ist, kann bei der Verwendung von Ökoharzen versagen. Oft sind unterschiedliche Anschnittanpassungen erforderlich. Sie benötigen außerdem aggressive Entlüftungsmodifikationen, um eingeschlossene Gase freizusetzen, die durch Materialabbau entstehen. Die Entwicklung einer zuverlässigen Kunststoffspritzgussform für Verpackungsanwendungen mithilfe von PCR erfordert umfassendes technisches Fachwissen und gründliche Formflusssimulationen.
Die Einhaltung der Sicherheitsvorschriften bestimmt strikt Ihre Herstellungsprotokolle. Medizinische Verpackungen erfordern die strikte Einhaltung internationaler Standards. Lebensmittelbehälter erfordern sichere, hygienische Umgebungen.
Überprüfen Sie die ISO 13485-Zertifizierung: Unverzichtbar für jeden Partner, der medizinische oder pharmazeutische Verpackungen handhabt.
Auditieren Sie FDA-konforme Umgebungen: Stellen Sie sicher, dass lebensmitteltaugliche Harze eine Kontamination durch Industrieschmierstoffe oder Umgebungsstaub vermeiden.
Implementieren Sie Reinraumprotokolle: Verwenden Sie Reinräume der ISO-Klasse 7 oder 8, um Partikelkontaminationen während des Formens zu vermeiden.
Richten Sie eine Rückverfolgbarkeitsverfolgung ein: Sorgen Sie für eine umfassende Chargenverfolgung für Rohstoffe, Verarbeitungsparameter und Endlieferungen.
Wir müssen die gemeinsamen Fehlerquellen zwischen der Prototypenfreigabe und der kontinuierlichen Massenproduktion anerkennen. Viele Verpackungsprojekte scheitern in der Skalierungsphase.
Die Vermeidung häufiger Verpackungsmängel spart enormes Kapital. Durch Verzug werden flache Deckel und breite Behälter häufig zerstört. Dünne Wände leiden häufig unter Kurzschüssen. Werkzeuge mit großer Kavität erzeugen leicht Grate, wenn die Spannkraft sinkt. Wissenschaftliche Formenpraktiken bieten eine äußerst zuverlässige Lösung. Sie entkoppeln Maschinenvariablen von Kunststoffvariablen. Dieser wissenschaftliche Ansatz garantiert eine wiederholbare Qualität unabhängig von geringfügigen Umweltveränderungen.
Häufiger Verpackungsfehler | Hauptursache | Technische Lösung |
|---|---|---|
Verzug (flache Deckel) | Ungleichmäßige Abkühlraten im gesamten Teil | Kühlkanäle optimieren; Haltedruck anpassen |
Kurze Schüsse (dünne Wände) | Vorzeitiges Einfrieren des Harzes; niedrige Einspritzgeschwindigkeit | Einspritzgeschwindigkeit erhöhen; Torgröße vergrößern |
Flash (Großraumformen) | Unzureichende Spannkraft; Werkzeugverschleiß | Maschinengröße überprüfen; Werkzeugverriegelung verstärken |
Gate Vestige (Kosmetischer Fehler) | Unsachgemäßer Torschnitt; thermisches Ungleichgewicht | Implementieren Sie Präzisions-Heißkanäle mit Nadelverschluss |
Das versteckte Risiko billiger Werkzeuge zerstört oft Ihre langfristige Kapitalrendite. Unerwartete Ausfallzeiten aufgrund von Reparaturen legen Ihre gesamte Lieferkette lahm. Sie müssen die internen Werkzeugwartungsfähigkeiten eines Partners sorgfältig bewerten. Fordern Sie transparente Vorsorgevereinbarungen an, bevor Sie Verträge unterzeichnen. Regelmäßige Ultraschallreinigung und sorgfältige Schmierung verlängern die Lebensdauer des Werkzeugs auf unbestimmte Zeit. Eine gut gewartete Form überdauert problemlos die ursprüngliche Garantie.
Ergreifen Sie umsetzbare Schritte, um Ihre Beschaffungsentscheidung abzuschließen. Wählen Sie strategische Engineering-Partner statt einfacher Auftragsnehmer. Ihre technische Tiefe bestimmt Ihren Erfolg im Einzelhandel.
Stellen Sie schwierige Fragen, bevor Sie Stahl schneiden. Bieten sie solide interne DFM-Bewertungen (Design for Manufacturability) an? Führen sie eine gründliche Moldflow-Analyse durch, um Verzug vorherzusagen? Stellen Sie sicher, dass die Presstonnage genau auf Ihre Kavitationsanforderungen abgestimmt ist. Nicht aufeinander abgestimmte Geräte führen zu übermäßigem Verschleiß Ihrer Form und führen zu inkonsistenten Teilen.
Klären Sie die Eigentumsverträge für Formen im Voraus. Unklare Verträge führen zu schweren Rechtsstreitigkeiten, wenn Sie das Werkzeug jemals an einen anderen Standort bringen müssen. Fordern Sie bereits in der Angebotsphase transparente Angebote an. Bestehen Sie darauf, dass die Werkzeugkosten von den Teilepreisen und Automatisierungsgebühren getrennt werden. Transparenz schützt Ihre langfristigen Kapitalanlagen. Sie müssen alle geistigen Eigentumsrechte vor Beginn der Produktion sicher sichern.
Die Beschaffung einer Kunststoffspritzgussform für die Verpackungsherstellung stellt eine strategische Kapitalinvestition dar. Es handelt sich nie um einen einfachen Warenkauf. Die Qualität der Werkzeuge bestimmt strikt die Produktionsgeschwindigkeit, die Teilekonsistenz und letztendlich Ihre Verkaufsbereitschaft. Wir empfehlen Beschaffungsteams, von potenziellen Partnern eine detaillierte DFM-Überprüfung und eine umfassende Aufschlüsselung der Lebenszykluskosten zu verlangen. Priorisieren Sie niemals das niedrigste anfängliche Werkzeugangebot. Konzentrieren Sie sich ganz auf langfristige Zuverlässigkeit, Taktzeitoptimierung und einheitliche Markenästhetik.
A: Realistische Zeitpläne liegen normalerweise zwischen 8 und 14 Wochen. Dies hängt stark von der Komplexität des Werkzeugs ab, davon, ob Sie Ihre Produkte im Ausland oder im Inland beziehen, und vom Grad der erforderlichen Heißkanalintegration. Bei extrem komplexen Werkzeugen mit mehreren Kavitäten und konformer Kühlung kann die Zeitspanne näher an 16 Wochen liegen.
A: Dünnwandiges Formen erfordert deutlich höhere Einspritzgeschwindigkeiten und spezielle Stickstoffspeicher. Der Kunststoff muss die Form füllen, bevor er in dem engen Hohlraum gefriert. Es erfordert außerdem äußerst steife Werkzeugstrukturen, um den massiven Innendrücken in der Kavität standzuhalten, ohne durchzubiegen.
A: Auch wenn es manchmal möglich ist, verursachen unterschiedliche Schrumpfraten und Schmelzindexe oft Probleme. Die Durchführung einer PCR erfordert in der Regel Werkzeugmodifikationen, wie z. B. die Anpassung der Gate-Größen oder die Verbesserung der Hohlraumbelüftung. Um strenge Maßtoleranzen einzuhalten, sind stets Anpassungen der Prozessparameter erforderlich.


