
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-05 Herkunft:Powered


Eine schlecht gestaltete Flip-Top-Kappenform führt zu vorzeitigem Abbrechen des Scharniers und hohen Ausschussraten. Es beeinträchtigt direkt die Produktversiegelung. Diese Realität wirkt sich stark auf die Wahrnehmung der FMCG-Marke und die Gesamtanlageneffektivität aus. Hersteller haben oft mit Produktionsalbträumen zu kämpfen, wenn sie minderwertige Werkzeuge verwenden. Es besteht die Gefahr von Staus in der Verpackungslinie und schwerwiegenden Produktlecks. Diese technischen Ausfälle schaden Ihrem Geschäftsergebnis und Ihrem Ruf. Wir müssen über den einfachen Formenbau hinausgehen und uns auf die Herstellung von Präzisionswerkzeugen konzentrieren. Wir definieren die technischen Standards, die zur Bewertung von Hochleistungsformen erforderlich sind. Sie erfahren, wie Sie ein zuverlässiges Multi-Cavity-Flip-Top-Cap-Spritzgusswerkzeug auswählen , ohne Ihre Investitionsausgaben zu gefährden. Unser Fokus liegt weiterhin auf konkreten Designmerkmalen, die zu konstanten Tageserträgen führen. Die Bewertung von Werkzeugpartnern erfordert ein tiefes Verständnis des Polymerflusses und des Wärmemanagements.
Scharnierkinematik: Eine zuverlässige Flip-Top-Kappe erfordert präzise Wandstärkenübergänge und optimierte Strömungsleitungen, um einer Ermüdung des Scharniers vorzubeugen.
Kavitätsausgleich: Formen mit mehreren Kavitäten erfordern einen strikten Ausgleich des Heißkanalverteilers, um einen gleichmäßigen Druck sicherzustellen und Grate oder Kurzschüsse zu verhindern.
Kühlarchitektur: Die Produktion großer Stückzahlen ist auf eine fortschrittliche Kühlung (z. B. Beryllium-Kupfer-Einsätze) angewiesen, um kurze Zykluszeiten einzuhalten, ohne dass es zu einer Verformung der Kappe kommt.
Lieferantenüberprüfung: Glaubwürdige Werkzeugbaupartner führen nicht nur durch niedrige Preise, sondern auch durch umfassende Moldflow-Analysen und transparente DFM-Berichte (Design for Manufacturability).
Technische Ausfälle bei Kunststoffwerkzeugen führen schnell zu schwerwiegenden Geschäftsrisiken. Eine leichte Abweichung in der Kernausrichtung führt zu Graten am Kappenrand. Flash verursacht schwerwiegende Staus in der Verpackungslinie nachgelagert. Kurze Schüsse hinterlassen Lücken im Dichtring. Dieser Mangel führt direkt zum Auslaufen von Produkten in den Verkaufsregalen. Das Durchsickern von Produkten auf Markenebene zerstört sofort das Vertrauen der Verbraucher. Produktionsausfälle verstärken diese Verluste. Jede Stunde, die für die Fehlerbehebung einer blockierten Einspritzmaschine aufgewendet wird, zerstört die täglichen Margen.
Sie müssen definieren, was ein hochleistungsfähiges Werkzeug in der realen Welt leistet. Wir verwenden strenge Erfolgsmetriken, um die tatsächliche Leistung zu bewerten. Ein erstklassiges Design liefert durchweg Zykluszeiten von unter 15 Sekunden. Es bietet eine robuste Werkzeuglebensdauer von mehr als drei Millionen Schüssen. Es garantiert eine Dimensionskonsistenz von über 99 % über alle Kavitäten hinweg. Das Erreichen dieser Zahlen unterscheidet Präzisionswerkzeuge von mittelmäßigen Alternativen.
Käufer müssen bei der Beschaffung eine skeptische Haltung einnehmen. Seien Sie sehr vorsichtig, wenn Werkzeughersteller aggressive Kostensenkungen anbieten. Sie verbergen oft Verknüpfungen. Billige Formen verfügen in der Regel über unausgeglichene Heißkanalverteiler oder minderwertige Stahlsorten. Unsymmetrische Verteiler füllen Hohlräume ungleichmäßig. Minderwertiger Stahl verformt sich unter hohen Einspritzdrücken schnell. Sie müssen klare Erklärungen für jede Materialauswahl und technische Entscheidung einfordern, bevor Sie einen Entwurf genehmigen.
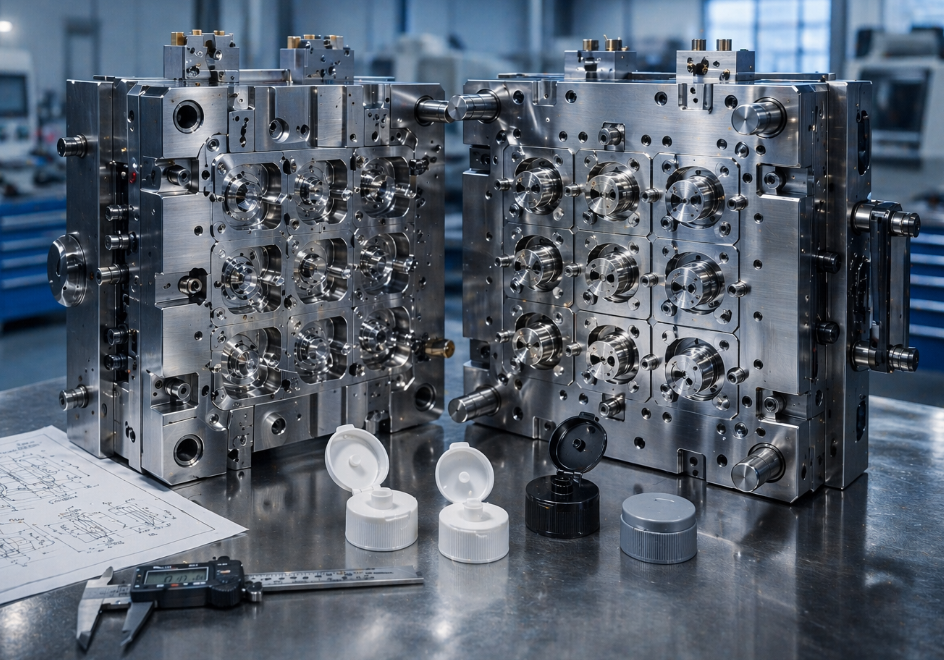
Hochleistungswerkzeuge basieren auf unterschiedlichen Grundsystemen. Das Heißkanalsystem bestimmt die Materialverteilung. Sie müssen den richtigen Gating-Ansatz sorgfältig auswählen. Schieber sorgen für saubere Eintrittspunkte und beseitigen Anschnittrückstände. Dieser klare Look ist für Kosmetikkappen, die in der Körperpflege verwendet werden, von entscheidender Bedeutung. Punktgenaue Tore kosten im Vorfeld weniger, hinterlassen aber kleine Noppen. Sie müssen die kosmetischen Anforderungen gegen das Werkzeugbudget abwägen.
Der rheologische Ausgleich in Verteilern bleibt eine absolute Notwendigkeit. Die Polymerschmelze erfährt auf ihrem Weg unterschiedliche Schergeschwindigkeiten. Ein rheologisch ausgeglichener Verteiler gewährleistet den gleichen Druck und die gleiche Temperatur für jede Kavität. Dieses Gleichgewicht verhindert kurze Schüsse in einer Konfiguration mit 16, 32 oder 64 Kavitäten. Alle Hohlräume müssen gleichzeitig gefüllt werden.
Die Auswahl von Präzisionsstahl wirkt sich direkt auf die Langlebigkeit des Werkzeugs aus. Industriestandards verlangen erstklassige Stahlsorten für Kern- und Hohlblöcke. Sie sollten mit S136- oder H13-Stahl rechnen. Hersteller müssen diese Blöcke auf HRC 48-52 härten. Gehärteter Stahl widersteht aggressivem Verschleiß durch kontinuierliche Produktion. Die Integrität der Trennlinie bleibt erhalten. Enge Trennfugen verhindern die Bildung von Graten über Millionen von Zyklen hinweg.
Auswurfmechanismen erfordern die gleiche technische Aufmerksamkeit. Flip-Top-Kappen weisen komplexe Hinterschnitte auf. Standard-Auswerferstifte drücken oft zu stark auf bestimmte Bereiche. Dieser örtliche Druck führt beim Entformen zu einer Verformung der Kappe. Abstreifplatten bieten eine viel bessere Lösung. Abstreifplatten üben einen gleichmäßigen Druck über den gesamten Kappenumfang aus. Sie schieben das Teil sauber ab. Sie bewahren die empfindliche Scharnierstruktur und die wichtigen Dichtungsringe.
Bewertungstabelle für Angusssysteme | ||
Besonderheit | Nadelverschlusssystem | Pin-Point-Gate-System |
|---|---|---|
Torüberrest | Praktisch unsichtbar | Auffälliger Noppen vorhanden |
Kosmetische Qualität | Exzellent | Mäßig |
Wartungskomplexität | Hoch (erfordert Pflege der Ventilnadel) | Niedrig (weniger bewegliche Teile) |
Scherspannungskontrolle | Vorgesetzter | Durchschnitt |
Das Scharnier ist die kritischste mechanische Komponente der Kappe. Eine gute Strömungsdynamik bestimmt das langfristige Überleben des Scharniers. Ihr Design muss die Polymerschmelze dazu zwingen, senkrecht zur Scharnierachse zu fließen. Diese spezifische Strömungsrichtung richtet die Polymermoleküle richtig aus. Typische Materialien sind Polypropylen (PP) oder Polyethylen (PE). Die richtige molekulare Ausrichtung maximiert die Biegefestigkeit. Dadurch wird sichergestellt, dass das Scharnier Hunderten von Öffnungs- und Schließzyklen standhält, ohne zu reißen.
Das In-Mold-Closing stellt einen gewaltigen Sprung in der Produktionseffizienz dar. Dieser Mechanismus faltet die Kappe zu, bevor sie das Werkzeug vollständig verlässt. Durch die Integration eines robotergestützten oder mechanischen In-Mold-Schließens werden erhebliche Kosten für die Sekundärmontage eingespart. Allerdings müssen Sie die technischen Anforderungen sorgfältig abwägen.
Achten Sie bei der Implementierung des In-Mold-Closing auf mehrere Risiken:
Erhöhte Werkzeugkomplexität: Der Mechanismus erfordert spezielle Schieber und Klappgestelle.
Präzise zeitliche Grenzen: Der Faltvorgang muss erfolgen, während der Kunststoff warm und biegsam bleibt.
Wartungsaufwand: Bewegliche Teile im Werkzeug erfordern häufige Schmierung und strenge Toleranzprüfungen.
Das Nachschließen der Form bietet eine äußerst zuverlässige Alternative. Manchmal ist es aus geschäftlicher Sicht sinnvoller, ein einfacheres Formendesign zu akzeptieren. Sie können die Kappen im geöffneten Zustand auswerfen. Hochgeschwindigkeits-Downstream-Verschließlinien falten und schließen dann die Verschlüsse. Dieser Ansatz reduziert die Komplexität der Werkzeuge erheblich. Es senkt Ihren anfänglichen Investitionsaufwand. Es verlagert die mechanische Belastung von der Einspritzmaschine auf die Verpackungslinie.
Ein optimales Kühldesign steht in direktem Zusammenhang mit der Wirtschaftlichkeit der Stückkosten. Spritzgießzyklen bestehen hauptsächlich aus Abkühlzeiten. Eine Einsparung von nur zwei Sekunden pro Zyklus steigert die Tagesleistung enorm. Eine effiziente Kühlarchitektur leitet die Wärme schnell und gleichmäßig ab. Dadurch kann die Maschine schneller geöffnet werden.
Fortschrittliche Werkzeuge nutzen konforme Kühlkanäle. Herkömmliche, gerade gebohrte Wasserleitungen übersehen häufig kritische Hotspots. Konforme Kanäle folgen der komplexen Geometrie der Kappe. Sie sollten immer nach DFM-Berichten suchen, in denen Einsätze aus Berylliumkupfer (BeCu) spezifiziert sind. Ingenieure platzieren diese BeCu-Einsätze in Bereichen mit hoher Wärmekonzentration. Kernstifte erzeugen enorme Hitze. BeCu leitet Wärme viel schneller ab als herkömmlicher Werkzeugstahl. Diese schnelle Wärmeübertragung verhindert lokale Überhitzung und Zersetzung.
Die Verzugsminderung erfordert ein isoliertes Wärmemanagement. Der Kappenkörper und der Klappdeckel besitzen unterschiedliche Wandstärken. Sie kühlen völlig unterschiedlich schnell. Wenn sie sich einen einzigen Kühlkreislauf teilen, kommt es zu einer unterschiedlichen Schrumpfung. Unterschiedliche Schrumpfung verformt die Passflächen. Ein verzogener Deckel dichtet nie richtig ab. Eine hochwertige Multi-Cavity-Flip-Top-Cap-Spritzgussform verfügt über separate Kühlkreisläufe. Unabhängige Schaltkreise steuern die Körper- und Deckeltemperatur präzise. Diese Isolierung sorgt für ein sicheres, perfekt ausgerichtetes und hörbares „Klick“ beim Schließen.
Modernes Branding erfordert oft eindeutige visuelle oder taktile Merkmale. Die Marktanwendung für 2K-Formen (zweifarbig oder aus zwei Materialien) wächst weiterhin rasant. Marken verlangen häufig weiche TPE/TPR-Griffe. Sie wünschen sich deutliche Farbakzente. Sie möchten diese Funktionen nutzen, ohne für sekundäre Montagevorgänge bezahlen zu müssen. Das 2K-Spritzgießen bietet diese Eigenschaften gleichzeitig.
Die technische Komplexität nimmt bei 2K-Setups exponentiell zu. Sie müssen die zugrunde liegende Technologie bewerten. Werkzeughersteller verwenden in der Regel entweder die Rotationsplatten- oder die Core-Back-Technologie. Rotationsplatten drehen die gesamte bewegliche Hälfte des Werkzeugs, um das zweite Material einzuspritzen. Core-Back-Designs nutzen Zugmechanismen, um Platz für den zweiten Schuss zu schaffen. Sie müssen auch die Risiken der Materialkompatibilität bewerten. Es bleibt schwierig, eine starke chemische Bindung zwischen starrem PP und weichen Elastomeren zu erreichen. Eine schlechte Temperaturkontrolle verhindert eine ordnungsgemäße Haftung. Der weiche Griff löst sich in den Händen des Verbrauchers.
Hier bedarf es einer intensiven Prüfung der Anbieterkompetenz. Standard-Formenbauer behaupten oft voreilig von der 2K-Fähigkeit. Achten Sie auf unmittelbare Warnsignale. Fehlt ihnen ein Portfolio erfolgreicher Mehrkomponentenwerkzeuge? Fällt es ihnen schwer, die thermische Trennung zwischen den beiden Einspritzzylindern zu erklären? Wenn sie kein tiefes Verständnis der Multi-Shot-Rheologie nachweisen können, lassen Sie es bleiben. 2K-Werkzeuge lassen keinen Raum für Versuch und Irrtum.
Um einen kompetenten Werkzeugmacher zu finden, sind strenge Prüfverfahren erforderlich. Akzeptieren Sie kein einfaches Preisangebot. Ein glaubwürdiger Anbieter bietet absolute DFM- und Moldflow-Transparenz. Sie führen Strömungssimulationsdaten durch, bevor sie Stahl schneiden. Diese Simulation hebt mögliche Schweißnähte hervor. Es zeigt, wo Lufteinschlüsse auftreten können. Es bildet die Spannungskonzentrationen entlang des Scharniers ab. Sie müssen diese Simulationen gemeinsam überprüfen.
Bearbeitungstoleranzen bestimmen die endgültige Qualität des Teils. Erfordern den Nachweis einer Hochgeschwindigkeits-CNC- und EDM-Ausrüstung. Ihre Maschinen müssen Toleranzen von 0,01 mm einhalten. Lose Toleranzen führen zu Graten und nicht übereinstimmenden Trennlinien. Die präzise Bearbeitung gewährleistet eine perfekte Austauschbarkeit der Kavitäten.
Der Factory Acceptance Test (FAT) dient als Ihre letzte Absicherung. Legen Sie zu Beginn des Vertrags nicht verhandelbare Testparameter fest. Sie müssen beobachten, wie die Form 4 bis 8 Stunden lang ununterbrochen läuft. Dieser längere Lauf beweist die thermische Stabilität. Ein Werkzeug kann zwanzig Minuten lang gut laufen, aber nach zwei Stunden überhitzen. Erkennen Sie diese thermischen Probleme, bevor Sie das Werkzeug versenden.
Bewerten Sie abschließend das Garantie- und Ersatzteilpaket. Die Produktion wird irgendwann zu Verschleiß führen. Ihre Werkzeuge müssen standardisierte, austauschbare Ersatzteile enthalten. Halten Sie zusätzliche Kerne, Hohlräume und Heißkanaldüsen bereit. Durch die Austauschbarkeit werden künftige Wartungsausfallzeiten minimiert. Sie können einen beschädigten Kavitäteneinsatz direkt in der Presse austauschen. Sie nehmen die Produktion sofort wieder auf.
Entscheidende FAT-Parameter (Factory Acceptance Testing). | ||
Testparameter | Mindeststandardanforderung | Warum es wichtig ist |
|---|---|---|
Kontinuierliche Laufzeit | 4 bis 8 Stunden ununterbrochen | Beweist die thermische Stabilität und deckt Kühlengpässe auf. |
Dimensionsvarianz | < 1 % über alle Hohlräume hinweg | Gewährleistet die Austauschbarkeit auf Hochgeschwindigkeits-Verschließlinien. |
Scharnierflextest | Über 200 manuelle Öffnungs-/Schließzyklen | Validiert die molekulare Ausrichtung und die Ermüdungsbeständigkeit der Scharniere. |
Überprüfung der Zykluszeit | Das angegebene Ziel muss erreicht werden (z. B. 12 Sekunden). | Bestätigt, dass das Kühldesign wie simuliert funktioniert. |
Die Investition in ein hochwertiges Spritzgusswerkzeug für Flip-Top-Verschlüsse mit mehreren Kavitäten ist eine wichtige Investitionsentscheidung im Vorfeld. Es bestimmt direkt Ihre langfristige betriebliche Rentabilität. Werkzeugausfälle führen zu inakzeptablen Ausfallzeiten und Markenschäden. Ein ausgereiftes Werkzeug garantiert Tag für Tag hohe Produktionserträge.
Priorisieren Sie die Kühleffizienz: Fordern Sie BeCu-Einsätze und konforme Kanäle, um optimale Zykluszeiten zu erreichen.
Schützen Sie das Scharnier: Stellen Sie für maximale Haltbarkeit sicher, dass der Polymerfluss senkrecht zur Scharnierachse ausgerichtet ist.
Fordern Sie Präzision: Akzeptieren Sie nur Werkzeugbauer, die in der Lage sind, bei allen Hohlraumblöcken Toleranzen von 0,01 mm einzuhalten.
Überprüfung durch Simulation: Genehmigen Sie niemals das Schneiden von Stahl, ohne umfassende Moldflow- und DFM-Berichte zu prüfen.
Ihr umsetzbarer nächster Schritt ist klar. Lehnen Sie einfache Preislisten ab. Ermutigen Sie Ihr Einkaufsteam, bei der Beauftragung potenzieller Lieferanten detaillierte DFM- und Moldflow-Analysen anzufordern. Lassen Sie sich bei der Auswahl Ihres Anbieters von technischen Daten leiten.
A: Die ideale Zykluszeit liegt typischerweise zwischen 10 und 18 Sekunden. Diese Dauer hängt stark von der Wandstärke, der Anzahl der Hohlräume und der Kühleffizienz ab. Dickere Kappen erfordern längere Abkühlphasen. Die Verwendung von BeCu-Einsätzen und konformen Kühlkanälen trägt dazu bei, das untere Ende dieses Zeitbereichs zu erreichen.
A: Scharniere brechen aufgrund schlechter molekularer Ausrichtung und Spannungskonzentrationen. Eine starke Formkonstruktion zwingt die Polymerschmelze senkrecht zur Scharnierachse. Es werden spezielle Flow-Leader verwendet. Außerdem werden Schweißnähte in der Nähe der Biegeverbindung vermieden. Dies maximiert die Biegefestigkeit und verhindert ein vorzeitiges Reißen.
A: Basieren Sie Ihre Hohlraumanzahl auf den Maschinentonnagegrenzen, dem erwarteten Jahresvolumen und dem Vorabbudget. Ein Werkzeug mit 16 Kavitäten eignet sich für mittlere Volumina und kleinere Pressen. Ein Werkzeug mit 64 Kavitäten erfordert eine enorme Einspritzmenge und erhebliches Kapital, liefert jedoch extrem hohe Produktionsmengen, die für globale FMCG-Marken erforderlich sind.
A: Ja, die Materialwahl hat großen Einfluss auf das Design. Polypropylen (PP) und Polyethylen (PE) weisen unterschiedliche Schrumpfraten auf. Sie müssen die Hohlraumabmessungen speziell für die Schrumpfung des gewählten Harzes dimensionieren. Darüber hinaus erfordert PP im Vergleich zu PE im Allgemeinen eine etwas andere Scharnierdicke, um die gleiche optimale Biegeermüdungslebensdauer zu erreichen.


