
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-13 Herkunft:Powered


Beeinträchtigen die Kosten für die Sekundärmontage Ihre Produktionsmargen? Komplexe Flip-Top-Verschlüsse erfordern einen effizienteren Herstellungsansatz. Schlechte interne Werkzeugkonstruktionen führen unweigerlich zu Grat- und Teiledefekten. Daher ist die Erzielung eines perfekten Stahl-zu-Stahl-Kontakts innerhalb des Hohlraums eine absolute Notwendigkeit für einen profitablen Betrieb.
Aktuelle Branchenanalysen zeigen einen massiven Wandel im Verpackungssektor. Steigende Arbeitskosten und immer strengere Hygienestandards treiben einen schnellen Übergang zu vollautomatischen, einstufigen Formprozessen voran. Die Hersteller entfernen sich energisch vom traditionellen zweistufigen Formen und der Sekundärmontage. Stattdessen bevorzugen sie integrierte, freihändige Lösungen. Im Mittelpunkt dieser branchenweiten Modernisierung steht die Forderung nach einwandfreier interner Formmechanik. Die Beherrschung dieser Mechanik – insbesondere der Verschlussflächen – ist bei der Konstruktion einer In-Mold-Spritzgussform für Verschlusskappen von entscheidender Bedeutung . Da diese fortschrittlichen Werkzeuge die Kappe falten und einrasten lassen, bevor sie ausgeworfen wird, müssen die passenden Stahlflächen, die das bewegliche Scharnier und die Verschlussmechanismen bilden, mit einer Präzision im Mikrometerbereich ausgeführt werden.
In diesem umfassenden technischen Leitfaden werden wir die grundlegende Physik des Absperrdesigns untersuchen. Wir werden die spezifischen Anwendungen in hochautomatisierten Verschlussformen aufschlüsseln, häufige Fehler in der Werkstatt hervorheben, die es zu vermeiden gilt, und umsetzbare Best Practices bereitstellen, um eine Produktion ohne Grate mit hoher Ausbeute sicherzustellen.
Definieren komplexer Merkmale: Der interne Stahl-zu-Stahl-Kontakt ist für die Herstellung von Durchgangslöchern, Schnappverbindungen und beweglichen Scharnieren unerlässlich. Es macht komplexe, wartungsintensive externe Nockenmechanismen überflüssig.
Entscheidend für die Automatisierung: Ein automatisiertes In-Mold-Schließsystem basiert vollständig auf perfekt kalibrierten Kontaktflächen, um empfindliche Merkmale – wie die Ausgabeöffnung – ohne Grate zu formen.
Formschrägen sind obligatorisch: Auf allen Passflächen ist ein Mindestformschrägenwinkel von 3 bis 5 Grad unbedingt erforderlich. Dies verhindert Abrieb des Stahls, starke Reibung und vorzeitigen Werkzeugverfall.
Präzision verhindert Ausfallzeiten: Durch die Vermeidung gängiger technischer Versäumnisse wie unzureichende Entlüftung, schlechte Punktierung und das Ignorieren der Wärmeausdehnung können Tausende von Dollar bei der Werkzeugwartung eingespart werden.
Um fehlerfreie Kunststoffkomponenten in großen Stückzahlen zu konstruieren, ist das Verständnis der grundlegenden Mechanismen des internen Werkzeugkontakts eine zwingende Voraussetzung. In diesem Abschnitt wird die Kernphysik definiert, die bestimmt, wie diese kritischen Funktionen unter extremen Herstellungsbedingungen funktionieren.
In der Werkzeugtechnik wird eine Absperrung als der spezifische interne Bereich definiert, in dem die Kern- und Hohlraumblöcke direkten, absichtlichen Kontakt haben. Die Hauptfunktion dieser Stahl-zu-Stahl-Verbindung besteht darin, den Fluss von unter hohem Druck stehendem geschmolzenem Kunststoff zu blockieren. Während eine Standard-Trennlinie entlang des Außenumfangs des Teils verläuft, um die Formhälften zu trennen, erzeugt eine interne Absperrung Merkmale, die strikt innerhalb der Teilegrenzen liegen. Indem sie verhindern, dass Polymer bestimmte geometrische Räume ausfüllt, bilden diese Barrieren interne Fenster, Durchgangslöcher und komplexe Hinterschneidungsgeometrien.
Die Kunststoffverarbeitung unterliegt extremen physikalischen Kräften. Während der Einspritzphase wird geschmolzenes Polymer mit Drücken von häufig über 15.000 PSI in die Kavität gestrahlt. Um zu verhindern, dass das Werkzeug unter diesem enormen Druck auseinanderbricht, übt die Formmaschine eine enorme Schließkraft aus. Diese Tonnage wird oft in Hunderten oder Tausenden Tonnen gemessen.
Kontaktflächen entstehen direkt am flüchtigen Schnittpunkt dieser beiden gegensätzlichen Kräfte. Die Stahlflächen müssen mit exakter Präzision bearbeitet werden, um dem Einspritzdruck standzuhalten, ohne sich zu lösen. Selbst bei einer mikroskopischen Trennung von 0,02 mm kann geschmolzener Kunststoff austreten. Dadurch entsteht ein scharfer, unerwünschter Vorsprung, der sogenannte Grat. Ist die Klemmkraft hingegen zu hoch und die Kontaktfläche zu klein, zerquetschen sich die Stahlflächen gegenseitig. Dies führt zu dauerhaften Werkzeugschäden und kostspieligen Produktionsstillständen.
Aus kommerzieller und wartungstechnischer Sicht ist die Integration von Bypass-Designs äußerst vorteilhaft. Herkömmlicherweise sind für die Herstellung hinterschnittener Merkmale wie Schnappverbindungen verschiebbare Nocken oder seitliche Eingriffe erforderlich. Hierbei handelt es sich um mechanische Komponenten, die sich senkrecht zur primären Öffnungsrichtung der Presse bewegen. Nocken erhöhen die Kosten für den Erstaufbau erheblich. Sie erfordern außerdem eine kontinuierliche Schmierung und sind über Millionen von Zyklen sehr anfällig für mechanische Ausfälle.
Durch die Verwendung eines Bypass-Passkerns können Ingenieure diese Hinterschneidungsmerkmale nur mithilfe der vertikalen Öffnungs- und Schließbewegung der Maschine erzeugen. Die Kern- und Hohlraumblöcke greifen in einem bestimmten Entformungswinkel ineinander und dichten so den Kunststofffluss effektiv ab, um die Snap-Fit-Geometrie zu erzeugen. Dieses Prinzip reduziert die Komplexität der Werkzeuge drastisch, senkt die langfristigen Wartungskosten und verbessert die Gesamtzykluszeiten erheblich.
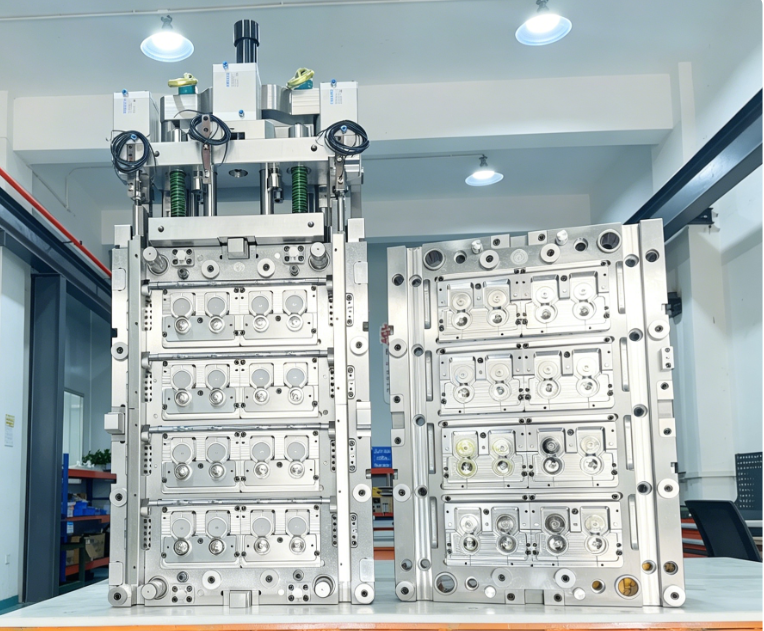
Die Prinzipien des internen Stahlkontakts werden bei der Anwendung auf hochautomatisierte Verpackungslösungen exponentiell wichtiger. Flip-Top-Verschlüsse sind in den Regalen des Einzelhandels allgegenwärtig, ihre effiziente Herstellung erfordert jedoch spezielle, hochpräzise Werkzeuge.
Ein lebendes Scharnier ist ein dünnes, flexibles Kunststoffgewebe, das den Hauptkörper einer Kappe mit ihrem Deckel verbindet. Dadurch kann sich die Kappe wiederholt biegen, ohne zu reißen. Bei fortgeschrittenen Werkzeugen erfordert die Herstellung dieses Scharniers einen hochpräzisen Spalt zwischen Stahl und Stahl. Die Kern- und Hohlraumkomponenten müssen zusammenkommen, um einen gleichmäßigen Abstand von lediglich 0,2 mm bis 0,3 mm zu hinterlassen.
Wenn sich die Ausrichtung auch nur um ein paar Mikrometer verschiebt, leidet das Scharnier unter einer ungleichmäßigen Wandstärke. Dies führt zu vorzeitigem Versagen oder sofortigem Abreißen bereits bei der ersten mechanischen Biegung. Darüber hinaus ist die umgebende Geometrie so konstruiert, dass der Polymerfluss präzise über den Scharnierbereich geleitet wird. Durch diese spezifische Strömungsausrichtung werden die Polymermoleküle senkrecht zur Scharnierachse ausgerichtet, wodurch die Biegefestigkeit maximiert und die Lebensdauer des Verschlusses verlängert wird.
Flip-Top-Verschlüsse erfordern eine saubere Ausgabeöffnung für das flüssige Produkt und einen entsprechenden Verschlussstift am Deckel, um ein Auslaufen beim Verbraucher zu verhindern. Passende Formoberflächen werden verwendet, um diese beiden wichtigen Merkmale gleichzeitig zu formen. Der Kernstift, der die Öffnung bildet, muss perfekt gegen den gegenüberliegenden Hohlraumblock abdichten.
Darüber hinaus muss die Kappe während des Transports und in den Verkaufsregalen sicher verschlossen bleiben. Dies wird durch einen präzisen Einrast-Hinterschnitt erreicht. Durch die Verwendung von Bypass-Designs können Ingenieure die Haltekante des Schnappverschlusses formen, ohne auf komplexe Nebenmaßnahmen angewiesen zu sein. Dadurch wird sichergestellt, dass der Deckel der Kappe mit einem angenehmen fühlbaren Klicken sicher in die Basis einrastet, was dem Verbraucher absolutes Vertrauen in die Produktversiegelung gibt.
Der absolute Höhepunkt der Flip-Top-Herstellung ist der Einsatz eines automatischen In-Mold-Verschlusssystems . In einem herkömmlichen Standardprozess werden Verschlüsse geöffnet ausgeworfen. Anschließend müssen sie von einer sekundären Montagemaschine geschlossen werden, was wertvolle Fabrikfläche, Energie und Handarbeit verbraucht.
Ein fortschrittliches IMC-System nutzt spezielle interne Kinematiken wie hydraulische Schließarme, Zahnstangen oder Kehrmechanismen. Diese Komponenten falten den Kappendeckel auf die Basis, während der Kunststoff auf dem Kern noch warm und biegsam ist, kurz vor dem endgültigen Auswurfhub. Hochproduktionsanlagen verfügen oft über 24 oder 32 Kavitäten, die bei Blisterzykluszeiten von 12 bis 15 Sekunden laufen. Damit dieses automatisierte Falten in jedem einzelnen Zyklus einwandfrei funktioniert, müssen die Absperrungen, die die Ausrichtungsmerkmale bilden, perfekt sein. Wenn ein Blitz vorhanden ist, blockiert der mechanische Schließarm. Die Kappenhälften werden falsch ausgerichtet, was zu einem zerdrückten Produkt und einem Stillstand der Produktionslinie führt.
Um sicherzustellen, dass eine Form über eine Lebensdauer von Millionen von Zyklen zuverlässig funktioniert, müssen Werkzeugingenieure strenge Konstruktionsrichtlinien einhalten. Die folgenden Prinzipien sind die Grundlage für eine erfolgreiche Werkzeugausführung.
Die wichtigste Regel bei dieser Art von Konstruktion ist die Implementierung angemessener Formschrägen. Ein Entformungswinkel ist eine leichte Verjüngung der vertikalen Wände der Stahlblöcke. Für Passflächen gilt als Industriestandard die 3-Grad-Regel. Ingenieure schreiben vor, dass diese Flächen eine Schräge von mindestens 3 Grad aufweisen müssen, obwohl 5 Grad für automatisierte Schließungen besonders bevorzugt werden.
Ohne ausreichenden Luftzug scheuern die gegenüberliegenden Stahlflächen beim Öffnen und Schließen heftig aneinander. Durch diese Reibung entstehen mikroskopisch kleine Schweißnähte zwischen den Stahlflächen. Diese Schweißnähte reißen bei Bewegung der Presse sofort auf. Dieses zerstörerische Phänomen, das als Fressen bezeichnet wird, zerstört die glatte Oberfläche und verschlechtert die Dichtung schnell, was direkt zu starkem Gratbildung führt.
Wenn ein roher Stahlblock zunächst mit CNC-Geräten bearbeitet wird, wenden Ingenieure eine metallsichere Strategie für alle kritischen Kontaktbereiche an. Metallsicher zu sein bedeutet, dass während der Grob- und Halbfertigfräsphase absichtlich eine nominale Menge überschüssigen Stahls – typischerweise 0,05 mm bis 0,1 mm – auf den Oberflächen belassen wird.
Da Metall nach dem Abschneiden nicht einfach wieder hinzugefügt werden kann, können hochqualifizierte Werkzeugmacher durch das Zurücklassen dieses zusätzlichen Materials die Hälften bei der Endmontage manuell schleifen und zusammenfügen. Werkzeugmacher, die mit preußischblauer Tinte arbeiten, verlassen sich vollständig auf diesen zusätzlichen Spielraum, um die endgültige Passform von Hand zu schleifen. Dieser sorgfältige Prozess, der als Spotting bezeichnet wird, stellt sicher, dass Kern und Hohlraum mit absoluter Genauigkeit zusammenpassen. Es kompensiert geringfügige Bearbeitungsabweichungen oder Stapeltoleranzen in einem Werkzeug mit mehreren Kavitäten.
Die physische Breite der Kontaktfläche – die tatsächliche Fläche, in der Stahl den Stahl berührt – muss sorgfältig berechnet werden. Ein häufiger technischer Fehler besteht darin, diese Oberfläche zu breit zu machen. Auch wenn es den Anschein hat, dass mehr Kontaktfläche eine bessere Abdichtung bedeutet, erfordert ein breiter Steg eine enorme Menge an Klemmkraft, um die beiden Hälften perfekt flach zu drücken. Wenn die Maschine nicht genügend Tonnage liefern kann, lässt sich das Werkzeug einfach nicht vollständig schließen.
Wenn der Steg dagegen zu schmal ist, kann die enorme Klemmkraft dazu führen, dass die Stahlkante mit der Zeit einbeult, umkippt oder sich verformt. Die optimale Dichtungsbreite liegt im Allgemeinen zwischen 3 mm und 5 mm. Dies sorgt für ein perfektes Gleichgewicht zwischen lokalem Dichtungsdruck und langfristiger struktureller Integrität.
Formmerkmalsgröße | Empfohlene Abschaltbreite | Gefahr einer Überdimensionierung | Gefahr einer Unterdimensionierung |
|---|---|---|---|
Klein – unter 50 mm | 2,0 mm bis 3,0 mm | Unvollständiges Schließen der Form | Kantenverformung und Abrollen |
Mittel – 50 mm bis 150 mm | 3,0 mm bis 5,0 mm | Übermäßige Tonnage erforderlich | Stahl wird unter der Klemmkraft zerdrückt |
Groß – über 150 mm | 5,0 mm bis 8,0 mm | Schlechte Entlüftung und eingeschlossenes Gas | Beschleunigter Werkzeugverschleiß |
Ingenieure müssen die projizierte Fläche der internen Merkmale berechnen, um sicherzustellen, dass die Spannkraft der Formmaschine ausreichend ist. Die projizierte Fläche ist der zweidimensionale Schatten, den das Merkmal in Richtung des Formöffnungshubs wirft.
Durch Multiplikation dieser projizierten Fläche mit dem Hohlrauminnendruck ermitteln Ingenieure die Trennkraft. Die Spannkraft der Maschine muss diese Trennkraft um einen Sicherheitsabstand von mindestens 20 Prozent überschreiten. Reicht die Spannkraft nicht aus, wird das Werkzeug durch den bloßen Einspritzdruck um einige Tausendstel Zoll geöffnet. Dies führt während des gesamten Produktionslaufs zu Graten und zu Harzverschwendung.
Präzisionstechnik ist der Grundstein für die Massenproduktion von Verpackungen. Doch selbst erfahrene Konstrukteure können bei der Detaillierung komplexer Kinematiken Opfer spezifischer Versäumnisse werden. Die Vermeidung dieser häufigen Fehler in der Werkstatt ist für die Aufrechterhaltung der Rentabilität und einer gleichbleibenden Teilequalität von entscheidender Bedeutung.
Wie bereits festgestellt, ist Entwurf unerlässlich. Dennoch versuchen Produktdesigner manchmal, eine Verjüngung von null oder einem Grad zu verwenden, um ein bestimmtes ästhetisches Aussehen des endgültigen Kunststoffteils beizubehalten. Hierbei handelt es sich um einen schwerwiegenden mechanischen Fehler. Ein Luftzug von einem Grad wird mit ziemlicher Sicherheit innerhalb der ersten paar tausend Zyklen zu Abrieb führen. Um abgefressenen Stahl zu reparieren, muss die Produktion angehalten, das Werkzeug aus der Presse gezogen, neues Metall per Laser auf den beschädigten Bereich geschweißt und die Oberfläche erneut bearbeitet werden. Dieser Prozess kostet Tausende von Dollar an Ausfallzeiten.
Wenn geschmolzener Kunststoff einen Hohlraum füllt, verdrängt er schnell die zuvor darin befindliche Umgebungsluft. Kann diese Luft nicht entweichen, wird sie stark komprimiert. Am Ende der Füllphase, die häufig in der Nähe einer Kontaktbarriere auftritt, erwärmt sich die Druckluft erheblich. Die Temperaturen können teilweise über 1000 Grad Celsius liegen.
Wenn die Entlüftungskanäle entlang des Umfangs nicht richtig ausgelegt sind, entzündet diese überhitzte Luft den umgebenden Kunststoff buchstäblich. Dies führt zu einem schwerwiegenden Defekt, der sogenannten Dieselverbrennung, und hinterlässt schwarze, verkohlte Rußflecken auf dem Teil. In der Fabrikhalle ist der deutliche Geruch von verbranntem Plastik ein deutlicher Hinweis auf dieses Problem. Besonders verheerend ist ein Dieselbrand für das empfindliche bewegliche Scharnier eines Klappdeckels, der es spröde und unbrauchbar macht.
Spritzgussformen sind hochdynamische thermische Umgebungen. Während kontinuierlicher Produktionszyklen überträgt heißer Kunststoff kontinuierlich Wärme auf die Stahlblöcke. Je nach Anordnung des Kühlkanals können Kern und Hohlraum bei stark unterschiedlichen Temperaturen betrieben werden.
Stahl dehnt sich bei Erwärmung aus. Standard-Werkzeugstahl hat einen bestimmten Wärmeausdehnungskoeffizienten. Erhitzt sich ein Werkzeug um 40 Grad Celsius, dehnt sich ein 500 mm breiter Stahlblock um fast einen Viertelmillimeter aus. Wenn Ingenieure enge Toleranzen ausschließlich auf der Grundlage der Raumtemperatur entwerfen, führt die Wärmeausdehnung während der aktiven Produktion dazu, dass die Passflächen festfressen, klemmen oder abstürzen. Dies führt zu einem katastrophalen mechanischen Versagen.
Produktdesigner fügen häufig komplizierte Hinterschneidungen, komplexe Logos oder aggressive Schnappfunktionen hinzu, ohne Werkzeugingenieure zu konsultieren. Diese unnötige Komplexität zwingt Werkzeughersteller dazu, gewundene, mehrfach abgewinkelte Stahloberflächen zu entwerfen, die unglaublich schwierig zu bearbeiten und zu warten sind. Oftmals kann eine geringfügige Änderung am Design des Kunststoffteils – wie z. B. eine Änderung des Winkels einer Schnappverbindung um zwei Grad oder eine leichte Verschiebung einer Lochposition – die interne Werkzeuggeometrie drastisch vereinfachen. Ein stromlinienförmiges Design reduziert die mechanische Belastung der In-Mold-Verschlusskappen-Spritzgussform . Dies führt direkt zu einem geringeren Wartungsaufwand und einer deutlich höheren Zuverlässigkeit.
Flash ist der häufigste Defekt, der mit dem Versagen interner Dichtungen einhergeht. Dies geschieht in dem Moment, in dem Kunststoff aus dem vorgesehenen Hohlraum austritt. Um dies zu verhindern, ist eine Kombination aus hochwertigen Fertigungstechniken und einer optimierten Materialauswahl erforderlich.
Die Herstellung eines gratfreien Produkts beginnt bereits in der Fertigung. Hochgeschwindigkeits-5-Achsen-CNC-Fräsmaschinen und präzise Elektroerosionsbearbeitung sind für die Genauigkeit von entscheidender Bedeutung. Sie schneiden den gehärteten Stahl auf Toleranzen von plus oder minus 0,005 mm.
Nach der ersten Bearbeitung führen erfahrene Werkzeugmacher das kritische Tuscheverfahren durch. Sie tragen eine hauchdünne Schicht preußischblauer Tinte auf den Hohlraumblock auf und schließen das Werkzeug in einer hydraulischen Tuschierpresse. Beim Öffnen überträgt sich die Tinte überall dort auf den Kern, wo physischer Kontakt besteht. Werkzeugmacher prüfen diese Farbübertragung sorgfältig. Wenn die Tinte fleckig ist, deutet dies auf hohe und tiefe Stellen auf dem Stahl hin. Anschließend entfernen sie die hohen Stellen mit Mikroschleifwerkzeugen, bis eine gleichmäßige, 100-prozentige Farbübertragung erreicht ist. Dies garantiert eine perfekte Abdichtung unter Druck.
Da diese Oberflächen Millionen von Stößen mit hoher Tonnage standhalten, ist die Auswahl des richtigen Werkzeugstahls für den langfristigen Erfolg von größter Bedeutung. Weiche Metalle verformen sich unter dem Klemmdruck schnell. Technische Best Practices schreiben die Verwendung hochwertiger, gehärteter Werkzeugstähle für alle Kontakteinsätze vor.
Wenn beispielsweise ein Werkzeug zum Verschließen mit hoher Kavitation entwickelt wird, geben führende Hersteller in der Regel Edelstahl S136 für den Kern und die Hohlraumeinsätze vor. Die Härtung dieses Stahls auf HRC 48–50 sorgt für eine außergewöhnliche Verschleißfestigkeit. Darüber hinaus bietet es eine hervorragende Korrosionsbeständigkeit gegenüber ausgasenden Polymeren und stellt sicher, dass die Absperrkanten über eine Lebensdauer von mehreren Millionen Zyklen scharf und gratfrei bleiben.
Werkzeugstahlsorte | Härtebereich | Hauptmerkmale für interne Werkzeuge | Typische Anwendung |
|---|---|---|---|
P20 Stahl | HRC 28 bis 32 | Leicht zu bearbeiten, aber viel zu weich für großvolumiges Tragen. | Kleinserien-Prototypen und einfache Teile. |
H13 Werkzeugstahl | HRC 48 bis 52 | Hervorragende Zähigkeit und hohe thermische Ermüdungsbeständigkeit. | Hochdruck-Industrieformen für große Mengen. |
S136 Edelstahl | HRC 48 bis 54 | Hohe Härte, hervorragende Korrosionsbeständigkeit, erfordert eine hohe optische Politur. | Premium-Verpackung und automatisierte Flip-Top-Verschlüsse. |
Das Entwerfen und Bauen eines hochautomatisierten Werkzeugs ist eine erhebliche Kapitalinvestition. Die Beschaffung der richtigen Ausrüstung ist für die Produktion Ihrer Fabrik von entscheidender Bedeutung. Sie benötigen einen Werkzeugpartner, der sich mit komplexer Kinematik, Heißkanalintegration und hochpräzisen Toleranzen bestens auskennt.
Nicht alle Werkzeugbaubetriebe sind für die hohen Anforderungen automatisierter Verpackungslösungen gerüstet. Überprüfen Sie bei der Bewertung eines potenziellen Lieferanten dessen Einrichtung auf bestimmte Fähigkeiten. Stellen Sie sicher, dass sie fortschrittliche CNC-Bearbeitungszentren verwenden, die eine Genauigkeit im Mikrometerbereich erreichen. Überprüfen Sie außerdem, ob die Abteilung für Qualitätskontrolle Koordinatenmessgeräte einsetzt, um sicherzustellen, dass der bearbeitete Stahl perfekt mit den 3D-CAD-Daten übereinstimmt, bevor mit der Montage begonnen wird. Umfangreiche Erfahrung mit komplexen Kinematiken – wie Zahnstangensystemen, hydraulischer Abschraubung und integrierten Schließarmen – ist eine zwingende Voraussetzung.
Der Bau eines automatisierten Werkzeugs mit 24 oder 32 Kavitäten ist keine Aufgabe für unerfahrene Formenbauer. Das komplizierte Gleichgewicht zwischen Thermodynamik, Fluiddynamik und Maschinenbau erfordert spezielles Fachwissen. Durch die Zusammenarbeit mit Branchenführern wird sichergestellt, dass Ihr Projekt von erfahrenen Fachleuten abgewickelt wird, die die Feinheiten der Produktion in der Werkstatt verstehen.
Kompetente Ingenieurteams sind auf die Optimierung komplexer Teilegeometrien spezialisiert, um eine gratfreie Produktion zu gewährleisten. Durch den Einsatz einer fortschrittlichen IMC-Werkzeuglösung für Flip-Top-Verschlüsse können Hersteller außergewöhnlich schnelle Zykluszeiten erreichen. Dadurch werden Engpässe bei der sekundären Montage vollständig eliminiert und eine langlebige Anlage gesichert, die die Kapitalrendite maximiert.
Ein einwandfreies internes Werkzeugdesign ist zweifellos von entscheidender Bedeutung für erfolgreiche Formvorgänge mit hoher Ausbeute. Die Implementierung geeigneter Entformungsschrägen, der Einsatz metallsicherer Bearbeitungsverfahren und die Auswahl von hochwertigem gehärtetem Stahl verhindern kostspielige Fehler und Werkzeugverschlechterung. Präzise CNC-Bearbeitung und sorgfältiges Spotting von Hand sorgen für gratfreie, qualitativ hochwertige Produktionsabläufe. Bei hochautomatisierten, großvolumigen Produkten führt die Investition in perfekt konstruierte Verschlusswerkzeuge zu einem enormen kommerziellen ROI. Es macht sekundäre Montagemaschinen komplett überflüssig, reduziert die Ausschussquote drastisch und optimiert die Taktzeiten auf die Sekunde genau. Durch die Einhaltung dieser strengen technischen Grundsätze können Hersteller hervorragende Formergebnisse erzielen und ihren langfristigen Betriebserfolg maximieren. Wenn Sie Ihre Produktionskapazitäten verbessern möchten, erkunden Sie die fortschrittlichen Werkzeuglösungen von Senlan Molds, fordern Sie eine Designberatung an und sichern Sie sich Ihren Wettbewerbsvorteil.
Im Allgemeinen sind mindestens 3 Grad unbedingt erforderlich, 5 Grad werden jedoch von Werkzeugingenieuren dringend empfohlen. Diese Verjüngung verhindert Reibung und Abrieb des Stahls während des Öffnungs- und Schließhubs, gewährleistet die Langlebigkeit des Werkzeugs und verhindert Grate.
Es handelt sich um ein hochspezialisiertes, automatisiertes Werkzeug, das hauptsächlich für Flip-Top-Verpackungen verwendet wird. Es verfügt über interne mechanische Systeme – wie hydraulische Arme oder Zahnstangen –, die die Kappe zusammenklappen und einrasten lassen, während sich das Teil noch in der Presse befindet. Dadurch entfällt die Notwendigkeit separater Montagemaschinen nach dem Formen vollständig.
Zum Flashen kommt es, wenn der Stahl-zu-Stahl-Kontakt beeinträchtigt ist. Dies kann auf eine unzureichende Spannkraft der Maschine, abgenutzten oder festgefressenen Stahl, einen übermäßigen Einspritzdruck, der das Werkzeug zum Öffnen erzwingt, oder eine schlechte Anfangspunktierung zurückzuführen sein, bei der die Hälften einfach nicht perfekt zusammenpassen.
Ja. Beschädigte Oberflächen können häufig durch Mikroschweißen oder Laserschweißen repariert werden, um dem betroffenen Bereich wieder gehärteten Stahl hinzuzufügen. Anschließend erfolgt eine präzise Nachbearbeitung und manuelles Nachjustieren der Oberfläche auf ihre ursprünglichen Abmessungen, um die perfekte Abdichtung wiederherzustellen.
Bypass-Designs werden direkt in die vertikale Bewegung von Kern und Hohlraum eingebaut. Das bedeutet, dass keine beweglichen Teile erforderlich sind, um Hinterschnitte wie Schnappverbindungen zu erzeugen. Dadurch ist das Werkzeug kostengünstiger zu bauen, wesentlich einfacher zu warten und im Vergleich zu Gleitnocken deutlich weniger anfällig für mechanische Ausfälle.
Bei der Herstellung nimmt der Werkzeugstahl Wärme aus dem geschmolzenen Kunststoff auf und dehnt sich aus. Wenn Ingenieure diesen Ausdehnungskoeffizienten während der Konstruktionsphase nicht berücksichtigen, können sich die passenden Stahloberflächen verklemmen, festfressen oder abstürzen, wenn das Werkzeug seine Betriebstemperatur erreicht, was zu schweren Schäden führt.
Für großvolumige Verpackungen empfehlen Ingenieure in der Regel hochwertigen Edelstahl wie S136, gehärtet auf HRC 48–50. Dies sorgt für die nötige Zähigkeit, um Millionen von Klemmstößen standzuhalten und gleichzeitig Korrosion durch Kunststoffausgasungen zu widerstehen, sodass die Dichtkanten perfekt scharf bleiben.


