
- Heim
- Produkte
- Über uns
- Ausrüstung
- Anwendung
- Nachrichtenzentrum
- Kontaktieren Sie uns
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-13 Herkunft:Powered


Die globale Flaschenverschlussindustrie arbeitet mit hauchdünnen Margen. Werksleiter wissen, dass die Produktionseffizienz die Rentabilität bestimmt. Bei der Einrichtung einer neuen Verpackungslinie stehen Sie vor einem schwierigen technischen und finanziellen Dilemma. Sollten Sie in Spritzguss oder Formpressen investieren?
In diesem Leitfaden werden die grundlegenden Unterschiede, die Kostendynamik und die Leistungskennzahlen beider Prozesse aufgeschlüsselt. Beschaffungsingenieure benötigen fundierte Daten, um fundierte Kaufentscheidungen zu treffen. Genau das werden wir Ihnen bieten.
Prozessunterschiede: Die Injektionstechnologie schmilzt Polymere und drückt sie in einen geschlossenen Hohlraum. Durch die Kompression wird ein extrudierter Kunststofftropfen in einen offenen, beheizten Hohlraum gepresst.
Designflexibilität: Einspritzsysteme dominieren komplexe Designs wie Flip-Tops und Sportkappen. Die Komprimierung ist ausschließlich für einfache, großvolumige Standard-Getränkeverschlüsse vorgesehen.
Kostendynamik: Komprimierung spart Energie und führt zu geringeren anfänglichen Werkzeugkosten für Grundformen. Umgekehrt bieten Spritzgusswerkzeuge mit mehreren Kavitäten eine unübertroffene Automatisierung und Geschwindigkeit für komplizierte Teile.
Ästhetik: Durch die Kompression entsteht eine perfekt glatte Oberfläche ohne Angussmarkierung. Moderne Nadelverschlusssysteme reduzieren diese Markierung jedoch auf einen nahezu unsichtbaren Punkt.
Das Urteil: Ihr spezifisches Produktionsvolumen, Ihre geometrische Komplexität und Ihr Investitionsbudget bestimmen die optimale Wahl.
Das Verständnis der mechanischen Prinzipien hinter diesen Methoden ist von entscheidender Bedeutung, bevor Investitionen in schwere Ausrüstung genehmigt werden. Beide sind im Verpackungsbereich etabliert. Sie funktionieren einfach anders.
Betreten Sie eine Hochgeschwindigkeitsproduktionshalle. Der Prozess beginnt mit der Zuführung roher thermoplastischer Pellets – typischerweise hochdichtes Polyethylen oder Polypropylen – in einen Maschinentrichter. Diese Pellets fallen in ein beheiztes Fass. Eine rotierende Schnecke schmilzt sie mithilfe von thermischer Hitze und mechanischer Scherung.
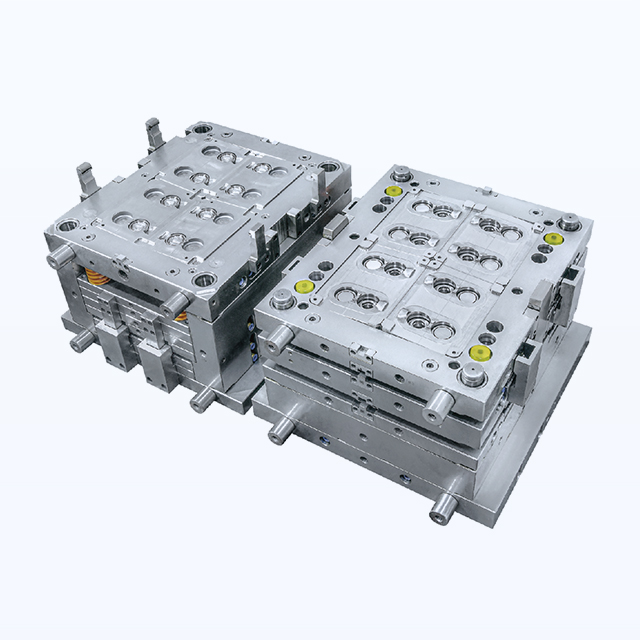
Sobald der Kunststoff die exakte Schmelztemperatur erreicht hat, fungiert die Schnecke als Kolben. Es spritzt das geschmolzene Polymer unter enormem Druck in eine präzisionsgefertigte Kunststoff-Spritzgussform für Flaschenverschlüsse . Der Kunststoff packt sich in mikroskopisch kleine Hohlräume und bildet Innengewinde und Strukturrippen. Fortschrittliche konforme Kühlkanäle leiten die Wärme schnell ab. Das Teil verfestigt sich innerhalb von Sekunden, bevor ein automatisches Auswurfsystem die Charge freigibt.
Im Gegensatz dazu läuft das Formpressen kontinuierlich auf einem massiven Drehrad. Auf zyklische Chargen wird gänzlich verzichtet. Ein Extruder schmilzt das Kunststoffharz. Anschließend schneidet die Maschine einen präzisen Tropfen geschmolzenen Harzes ab.
Mechanische Arme platzieren diesen Tropfen in der unteren Hälfte eines beheizten Formhohlraums. Während sich das Drehrad dreht, senkt sich die obere Formhälfte. Der hydraulische Druck glättet den geschmolzenen Tropfen. Das Material fließt nach außen, um den Hohlraum zu füllen. Die Abkühlung erfolgt, wenn das Rad seine Drehung beendet. Die fertige Kappe wird ausgeworfen und der Zyklus wiederholt sich.
Ingenieure, die hohe Leistung und Präzision fordern, tendieren häufig zur Einspritztechnik. Es bietet deutliche Vorteile, mit denen die Rotationskompression einfach nicht mithalten kann.
Der größte Vorteil für ein Premium- Heißkanalkappen-Spritzgusswerkzeug ist die Handhabung komplexer Geometrien. Denken Sie an Flip-Top-Verschlüsse, Push-Pull-Sportverschlüsse, bewegliche Scharniere oder komplizierte Innengewinde. Die Injektion ist hier praktisch der einzig gangbare Weg. Durch den extremen Haltedruck wird geschmolzener Kunststoff bis in jedes mikroskopische Detail gepresst. Kompressionssystemen fehlt diese Durchflussfähigkeit.
Die moderne Fertigung lebt von fortschrittlichen Heißkanalsystemen. Diese Verteiler halten den Kunststoff bis zum Hohlraumanguss geschmolzen. Dadurch wird der Materialabfall drastisch reduziert. Ein erstklassiges Spritzgusswerkzeug eines namhaften Herstellers kann über 48, 72 oder sogar 96 Kavitäten verfügen. Kombiniert man dies mit einer schnellen konformen Kühlung, sinken die Zykluszeiten auf wenige Sekunden. Sie können Tausende von Kapseln pro Minute produzieren.
Darüber hinaus verarbeitet die Injektionstechnik ein breiteres Spektrum an Polymeren und Leistungsadditiven. Der kontrollierte Schmelzprozess des Fasses ermöglicht es Herstellern, Spezialharze, UV-Inhibitoren oder Sauerstofffänger mit absoluter Konsistenz zu mischen. Es unterstützt auch das Zwei-Schuss-Formen für mehrfarbige oder aus mehreren Materialien bestehende Kappen. Diese Maschinen integrieren sich perfekt in automatisierte Umgebungen ohne Licht. Roboter übernehmen die Teileentnahme und Qualitätskontrolle nahtlos.
Um eine ausgewogene Kaufentscheidung zu treffen, müssen Sie verstehen, wo sich die Kompressionstechnologie auszeichnet und wo sie an ihre Grenzen stößt.
Energieeffizienz: Die Kompression erfolgt bei niedrigeren Extrusionstemperaturen im Vergleich zum Injektionsschmelzen mit hoher Scherung. Das Pressen von Material erfordert weniger hydraulische Energie als das Einspritzen unter extremem Druck. Dies führt zu messbaren Energieeinsparungen pro Einheit.
Keine Angussmarkierungen: Durch die direkte Platzierung des geschmolzenen Tropfens in der Kavität entfällt der Einspritzpunkt. Das Ergebnis ist eine perfekt glatte Oberfläche. Getränkemarken lieben dies für hochwertige individuelle Drucke oder Folienprägungen.
Schnelle Farbwechsel: Kontinuierliche Extrusion beschleunigt die Entleerung des Systems. Der Wechsel der Harzfarben erfordert weniger Ausfallzeiten als die Reinigung komplexer Einspritzzylinder und Heißkanalverteiler.
Begrenzter Gestaltungsspielraum: Die geometrische Einschränkung ist der Hauptnachteil. Sie können Kappen mit beweglichen Scharnieren oder komplexen Innenstrukturen nicht effizient herstellen. Es werden ausschließlich relativ flache, symmetrische Formen verarbeitet.
Maschinen-Fußabdruck: Rotationskompressionsmaschinen sind riesig. Sie verschlingen wertvolle Fabrikflächen. Sie sind auch hochspezialisiert. Eine Spritzgießmaschine kann durch einfachen Austausch der Form auf völlig andere Produkte umstellen.
Strenge Nachhaltigkeitsauflagen und Leichtbauinitiativen verändern die Verpackungsbranche. Werksleiter bewerten ihre Produktionslinien aktiv neu, um konform und profitabel zu bleiben.
Insbesondere der aggressive Vorstoß für recycelte Post-Consumer-Materialien zwingt die Hersteller dazu, sich anzupassen. PCR-Harze weisen bekanntermaßen inkonsistente Schmelzflussraten auf. Ihre Verarbeitung erfordert eine präzise thermische Kontrolle, die nur ein hochentwickelter Einspritzverteiler bietet.
Darüber hinaus haben neue Vorschriften, die angebundene Deckel vorschreiben, die Altproduktion gestört. Während das Formpressen Standardverschlüsse für befestigte Wasserflaschen gut verarbeitet, verzeichnet die Spritzgusstechnologie einen massiven Nachfrageanstieg. Hochwertige, leichte Sportverschlüsse und anspruchsvolle Kosmetikdeckel erfordern die engen Toleranzen hochwertiger Spritzgusswerkzeuge. Dieser Trend unterstreicht den wachsenden Bedarf an anpassungsfähigen, hochpräzisen Werkzeugen in modernen Fabriken.
Kapitalrendite und Investitionsaufwand bleiben die entscheidenden Faktoren für Käufer am unteren Ende des Trichters. Die finanziellen Strukturen beider Prozesse weichen stark voneinander ab.
Die Entwicklung einer hochpräzisen Kunststoffspritzgussform für Flaschenverschlüsse für Verpackungen erfordert erhebliche Vorabinvestitionen. Die Bearbeitung ausgeglichener Heißkanäle, die Konstruktion konformer Kühlkanäle und das Fräsen von gehärtetem Stahl mit Toleranzen im Mikrometerbereich sind teuer. Allerdings sind Standard-Spritzgießmaschinen weltweit weit verbreitet und zu wettbewerbsfähigen Preisen erhältlich.
Umgekehrt sind individuelle Hohlraumwerkzeuge für die Kompression relativ kostengünstig. Dennoch stellt die Rotationsmaschine selbst eine enorme, hochspezialisierte Kapitalinvestition dar.
Auch die Wartungsanforderungen unterscheiden sich. Spritzgießwerkzeuge erfordern eine regelmäßige Wartung der Heißkanalsysteme und Auswerferstifte. Ein Premium-Werkzeug aus rostfreiem S136-Stahl mit Vakuumhärtung übersteht mühelos mehr als 5 Millionen Schüsse, bevor es einer umfassenden Überholung bedarf.
Bei Kompressionsmaschinen müssen Dutzende einzelner Stempel- und Hohlraumsätze am Drehrad gewartet werden. Die gleichmäßige Abnutzung aller dieser Sets zu gewährleisten, ist äußerst arbeitsintensiv. Über einen typischen Lebenszyklus von fünf Jahren führt die Komprimierung aufgrund von Energieeinsparungen zu niedrigeren Gesamtbetriebskosten für Milliarden einfacher Wasserflaschenverschlüsse. Bei jeder Funktionskappe sorgen die Geschwindigkeit und Vielseitigkeit der Spritzgussform für einen weitaus besseren ROI.
Geschwindigkeit und Skalierbarkeit treiben die Verpackungsherstellung voran. Beide Technologien bieten außergewöhnliche Produktionsraten durch unterschiedliche mechanische Wege.
Beim zyklischen Formen bestimmt die Abkühlphase die Zykluszeit. Der Kunststoff muss so fest werden, dass er ausgeworfen werden kann, ohne sich zu verziehen. Historisch gesehen war die Injektion langsamer als die Kompression. Heutzutage schmiegen sich konforme Kühlkanäle eng an Hohlraumgeometrien an. Diese Innovation verkürzt die Einspritzzykluszeiten drastisch und ermöglicht es ihnen, mit den Kompressionsgeschwindigkeiten mithalten zu können.
Die Skalierung der Produktion durch Injektion ist unkompliziert. Wenn die Nachfrage steigt, investieren Sie einfach in eine größere Form – von 32 auf 72 Kavitäten – und montieren sie auf einer größeren Maschine. Die Skalierung einer Kompressionslinie zwingt Sie normalerweise dazu, eine völlig neue Rotationseinheit zu kaufen.
Markenbewusste Getränke- und Kosmetikunternehmen verlangen einwandfreie Verschlüsse. Der Herstellungsprozess wirkt sich direkt auf die Dimensionsstabilität und die Attraktivität im Verkaufsregal aus.
Die Injektionstechnologie liefert höchste Präzision bei kritischen Abmessungen. Der hohe Haltedruck sorgt dafür, dass der Kunststoff Mikromerkmale perfekt nachbildet. Dies garantiert eine genaue Gewindesteigung und zuverlässige Originalitätsbänder, die ein Auslaufen der Flasche verhindern.
Der auffälligste ästhetische Unterschied ist die Tormarkierung. Dies ist ein kleiner Schönheitsfehler, bei dem Kunststoff in den Hohlraum gelangt ist. Ältere Kaltkanalsysteme hinterließen deutliche Unebenheiten. Heutzutage verwenden fortschrittliche Nadelverschluss-Heißkanalsysteme mechanische Stifte, um den Durchfluss sauber zu unterbrechen. Die Markierung wird nahezu unsichtbar. Kompressionskappen umgehen dies vollständig und bieten eine nahtlose Oberfläche, die sich ideal für den hochauflösenden Logodruck eignet.
Werksleiter müssen sich in einer komplexen Variablenmatrix zurechtfinden. Die Entscheidung erfordert eine gründliche Analyse der Investitionsausgaben, Betriebskosten und geometrischen Anforderungen. Nutzen Sie diese Bewertungsmatrix zum Benchmarking Ihrer Betriebsparameter.
Bewertungskriterien | Spritzgusstechnik | Formpresstechnologie |
|---|---|---|
Designkomplexität | Außergewöhnlich hoch. Geeignet für Hinterschnitte, bewegliche Scharniere und komplexe Innengewinde. | Niedrig bis mäßig. Bestens geeignet für einfache, symmetrische und flache Verschlüsse. |
Anfängliche Werkzeugkosten | Höhere Vorabinvestitionen aufgrund komplexer Heißkanalsysteme und Präzisionsbearbeitung. | Geringere Vorabinvestitionen, da die Werkzeugkavitäten im Allgemeinen weniger komplex sind. |
Energieverbrauch | Mäßig bis hoch. Benötigt Energie, um das Harz vollständig zu schmelzen und die Heißkanaltemperaturen aufrechtzuerhalten. | Untere. Arbeitet bei niedrigeren Extrusionstemperaturen und nutzt mechanisches Pressen. |
Top-Oberflächenästhetik | Verfügt über eine sichtbare Angussmarkierung am Einspritzpunkt, die jedoch durch Ventilanschnitte minimiert wird. | Perfekt glatte Oberfläche, ideal für hochauflösendes individuelles Drucken oder Prägen. |
Multi-Material-Fähigkeit | Exzellent. Unterstützt Two-Shot-Molding und Overmolding für Soft-Grip-Funktionen. | Stark limitiert. Im Allgemeinen auf Einmaterial-Extrusionsverfahren beschränkt. |
Entscheiden Sie sich für die Spritzgusstechnik, wenn Sie komplexe Verschlüsse wie Flip-Tops oder Push-Pull-Sportverschlüsse herstellen. Dies ist auch dann zwingend erforderlich, wenn Sie höchste Präzision für manipulationssichere Mechanismen benötigen oder den Einsatz von Spezialharzen und Two-Shot-Formgebung planen. Rotationskompressionssysteme sind sinnvoll, wenn Sie außergewöhnlich große Mengen an Standard-Flachgetränkeverschlüssen produzieren und den Kilowattstundenverbrauch pro Einheit minimieren müssen.
Wenn Ihre Daten auf die Injektionstechnologie hinweisen, ist die Beschaffung die nächste kritische Phase. Die Langlebigkeit und der Return on Investment Ihrer Produktionslinie hängen vollständig von der metallurgischen und technischen Qualität der Werkzeuge ab.
Die thermische Dynamik bestimmt die Zykluszeiten und die Teilekonsistenz. Ein unzureichendes Wärmemanagement führt zu Polymerabbau, Fadenziehen und unzulässig langen Abkühlphasen. Sie müssen mit Experten für erweiterte Heißkanalkonfigurationen zusammenarbeiten.
Die Investition in eine sorgfältig konstruierte Spritzgussform für Kunststoffkappen ist von grundlegender Bedeutung. Hochwertige Systeme von Branchenführern wie Senlan Molds nutzen präzise PID-Temperaturregler und fortschrittliche Nadelverschlusstechnologie. Dadurch wird sichergestellt, dass geschmolzenes Polymer mit exakt der gleichen Temperatur und dem gleichen Druck in jeden Hohlraum gelangt.
Die Lebensdauer von Verschlusswerkzeugen wird in Millionen von Zyklen gemessen. Überprüfen Sie immer die verwendeten Stahlsorten. Premiumhersteller verwenden hochwertige Edelstähle wie S136 oder H13, die einer strengen Vakuumhärtung unterzogen werden. Dies garantiert eine außergewöhnliche Verschleißfestigkeit.
Ein namhafter Hersteller bietet eine umfassende Validierung. Fordern Sie ein strenges Protokoll zur Werksabnahmeprüfung. Dazu gehören umfangreiche Trocken- und Nasszyklen unter Verwendung Ihres exakten Polymerharzes, um die Maßhaltigkeit vor dem Versand nachzuweisen.
Beide Methoden sind im schnelllebigen Verpackungsmarkt von großem Wert. Ihre endgültige Wahl hängt von der Komplexität des Kappendesigns und dem Produktionsvolumen ab. Einfache Kappen eignen sich gut zum Formpressen. Komplizierte Verschlussdesigns erfordern fortschrittliche Spritzgusswerkzeuge.
Hochwertige Einspritzsysteme bieten unübertroffene Flexibilität und Geschwindigkeit. Sie bleiben der ultimative Verfechter der vielseitigen Kappenproduktion. Wenn Sie bereit sind, Ihre Verpackungslinie zu modernisieren, erkunden Sie die hochpräzisen Lösungen von Senlan Molds. Kontaktieren Sie noch heute das spezialisierte Engineering-Team, um ein individuelles Werkzeugangebot zu erhalten und Ihre Fertigungseffizienz zu optimieren.
Wenn eine hochwertige Form aus hochwertigem, gehärtetem Edelstahl wie S136 hergestellt und nach strengen Industrieprotokollen gewartet wird, führt sie zuverlässig zwischen 3 und 5 Millionen Schüsse aus, bevor eine umfassende Überholung erforderlich ist. Durch regelmäßiges Reinigen der Kühlkanäle und Sicherstellen, dass der Heißkanalverteiler ordnungsgemäß gespült wird, wird die Lebensdauer der Anlage erheblich verlängert.
Nein, es ist nicht überall günstiger. Während die Kompressionstechnologie im Allgemeinen einen geringeren Energieverbrauch und geringere anfängliche Werkzeugkosten für einfache Geometrien aufweist, hängt die Gesamtkosteneffizienz vollständig von der spezifischen Kappenkonstruktion ab. Komplexe Verschlüsse können einfach nicht durch Kompression hergestellt werden, weshalb die Injektionstechnologie die einzig funktionsfähige – und damit kostengünstigste – Methode für die Herstellung fortschrittlicher Verschlüsse ist.
Im Allgemeinen werden bei beiden Verfahren Standardkunststoffe wie hochdichtes Polyethylen und Polypropylen verwendet. Die erforderlichen spezifischen Materialqualitäten unterscheiden sich jedoch häufig je nach Schmelzflussindex. Bei Injektionsprozessen müssen in der Regel Harze mit einem höheren Schmelzindex schnell durch komplexe Heißkanalkanäle fließen, während bei Kompressionsprozessen Harze mit einem niedrigeren Index effektiv genutzt werden können.
Der kleine Vorsprung oben in der Mitte spritzgegossener Kappen wird als Angussmarkierung bezeichnet. Diese Markierung stellt den genauen Punkt dar, an dem das geschmolzene Polymer aus der Heißkanaldüse in den Formhohlraum eingespritzt wurde. Moderne Werkzeuge, die mit fortschrittlichen Nadelverschluss-Heißkanalsystemen ausgestattet sind, verwenden mechanische Stifte, um den Kunststofffluss bündig mit der Kavitätswand zu unterbrechen, wodurch die Angussmarkierung nahezu unsichtbar wird.
Beide Herstellungsmethoden eignen sich hervorragend zur Herstellung zuverlässiger Originalitätsbänder. Bei komplizierten Konstruktionen bietet die Einspritztechnik jedoch häufig deutliche mechanische Vorteile. Spritzgusswerkzeuge ermöglichen ein komplexes Schlitzen in der Form und die Herstellung hochpräziser Haltebrücken direkt während des Formzyklus und gewährleisten so konsistente Bruchkraftmetriken für den Verbraucher.
Die optimale Methode hängt von der Designkomplexität der Kappe ab. Für standardmäßige, flache, mit Haltebändern versehene Verschlüsse, die auf einfachen Wasserflaschen verwendet werden, ist das Formpressen äußerst effizient und kostengünstig. Wenn die angebundene Kappe jedoch über einen Sportverschluss oder einen Flip-Top-Mechanismus verfügt oder eine Gewichtsreduzierung durch recycelte Post-Consumer-Materialien erfordert, ist Spritzguss aufgrund seiner präzisen Wärmekontrolle und der Fähigkeit, komplexe Geometrien zu verarbeiten, die bessere Wahl.
Bei der Wartung von Spritzgusswerkzeugen liegt der Schwerpunkt vor allem auf der Erhaltung des Heißkanalsystems, der Reinigung von Mikroentlüftungskanälen und der Schmierung von Auswerferstiften. Es handelt sich um einen hochspezialisierten, aber zentralisierten Prozess. Bei der Wartung von Kompressionsmaschinen geht es darum, den Verschleiß Dutzender einzelner Stempel- und Hohlraumsätze zu verwalten, die auf einem massiven Rad rotieren. Dies erfordert eine kontinuierliche, arbeitsintensive Kalibrierung, um eine gleichmäßige Teilequalität über alle Stationen hinweg sicherzustellen.


